

Osnove Snicker linije za preradu čokoladnih pločica
Što je Snicker linija za preradu čokoladnih pločica?
A Snicker linija za preradu čokoladica je integrirani skup opreme za proizvodnju hrane dizajniran za proizvodnju višeslojnih čokoladnih pločica. Glavni zaključak je jednostavan: kompletna i dobro konfigurirana Snicker proizvodna linija može postići rezultate od 150–600 kg/sat , ovisno o stupnju opreme, razini automatizacije i specifikaciji proizvoda. To ga čini jednim od najučinkovitijih formata za proizvodnju čokoladnih pločica velike količine.
Linija obično obrađuje svaku fazu od kuhanja nugata i pripreme karamele do slaganja kikirikija, premazivanja čokoladom, hlađenja, rezanja i konačnog pakiranja — sve unutar kontinuiranog automatiziranog toka. Razumijevanje funkcioniranja svakog modula pomaže proizvođačima optimizirati prinos, smanjiti otpad i održati dosljednu kvalitetu proizvoda.
Faze jezgre obrade u Snicker proizvodnoj liniji
Standard Snicker proizvodna linija slijedi logičan slijed faza obrade. Svaki stupanj pridonosi strukturnom integritetu i senzorskoj kvaliteti završne trake.
Faza 1 – priprema i oblikovanje nugata
Osnovni sloj čokoladice u stilu Snickera je nugat, proizveden miješanjem gaziranog šećernog sirupa, glukoze, bjelanjka i masti u kontinuiranoj ili šaržnoj miješalici. Nugat se zatim odlaže na pokretnu traku ili u kalup za ploče, gdje se preša na jednolike debljine obično između 10-20 mm . Konzistentna tekstura u ovoj fazi ključna je za točnost rezanja nizvodno.
Faza 2 – Kuhanje karamele i slaganje slojeva
Karamel se priprema u kontinuiranom kuhalu za karamel koji kombinira šećer, glukozni sirup, vrhnje ili mast i emulgatore pod kontroliranom toplinom. Kuhani karamel stavlja se na sloj nugata dok je još savitljiv. Temperatura karamele pri taloženju obično se održava između 60-75°C kako bi se osiguralo pravilno prianjanje bez deformiranja nugata ispod.
Faza 3 – Primjena kikirikija
Cijeli ili poluprženi kikiriki ravnomjerno se raspoređuje po površini karamele pomoću vibrirajuće dodavače ili valjkastog aplikatora. Nježni valjak za pritiskanje osigurava da se kikiriki ugradi u sloj karamele. Ujednačenost pokrivenosti kikirikijem izravno utječe na vizualnu konzistentnost i točnost težine u gotovom baru.
Faza 4 – Hlađenje ploče i rezanje
Sastavljena ploča — koja se sastoji od nugata, karamele i kikirikija — prolazi kroz rashladni tunel gdje se temperature smanjuju na ispod 18°C . To učvršćuje strukturu prije rezanja. Rotacijski ili žičani rezač zatim dijeli ploču na pojedinačne komade veličine šipke uz minimalan gubitak proizvoda.
Faza 5 – Glaziranje čokoladom
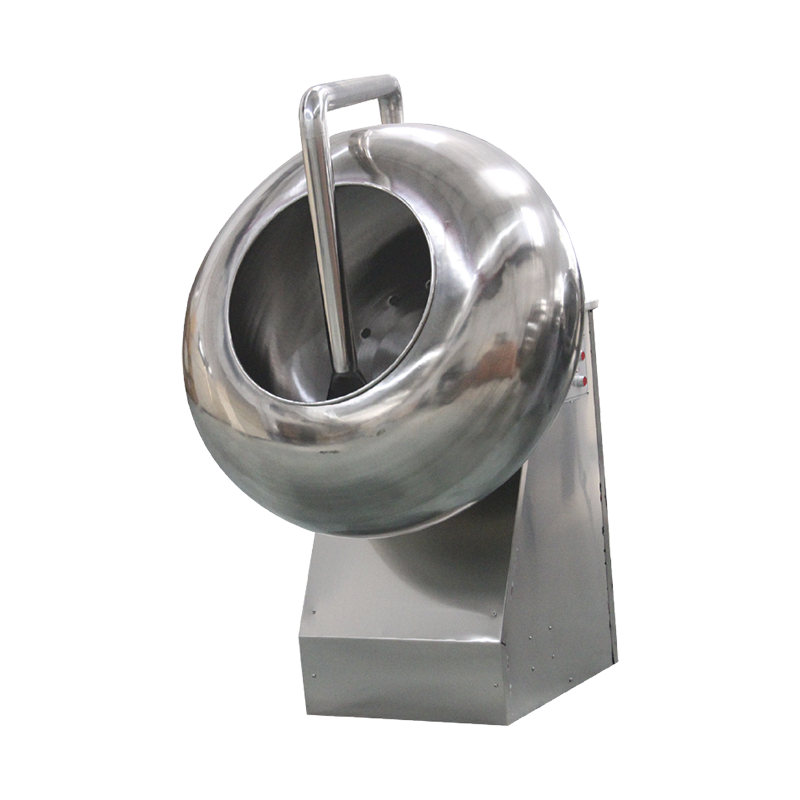
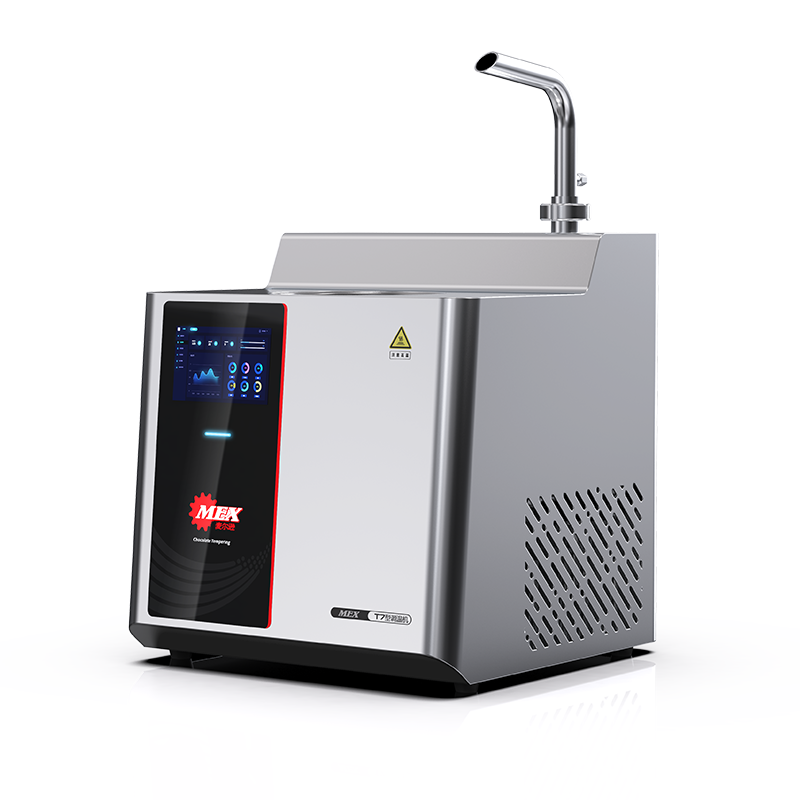
Pojedinačne pločice prolaze kroz stroj za glačanje čokolade gdje se temperirana čokolada (obično na 29-32°C za tamne ili mliječne varijante) ravnomjerno premazuje sve površine. Zračno puhalo uklanja višak čokolade s dna, a vibracijski stol zaglađuje površinski premaz prije nego što pločice uđu u završni tunel za hlađenje.
Faza 6 – Završno hlađenje i pakiranje
Nakon glaziranja, poluge putuju kroz rashladni tunel na 8-14°C nekoliko minuta da se čokoladna ljuska stegne. Potpuno postavljene poluge zatim se prenose u automatizirane strojeve za omatanje ili pakiranje jastuka, dovršavajući proizvodni ciklus.
Ključna oprema u liniji za preradu pločica čokolade Snicker
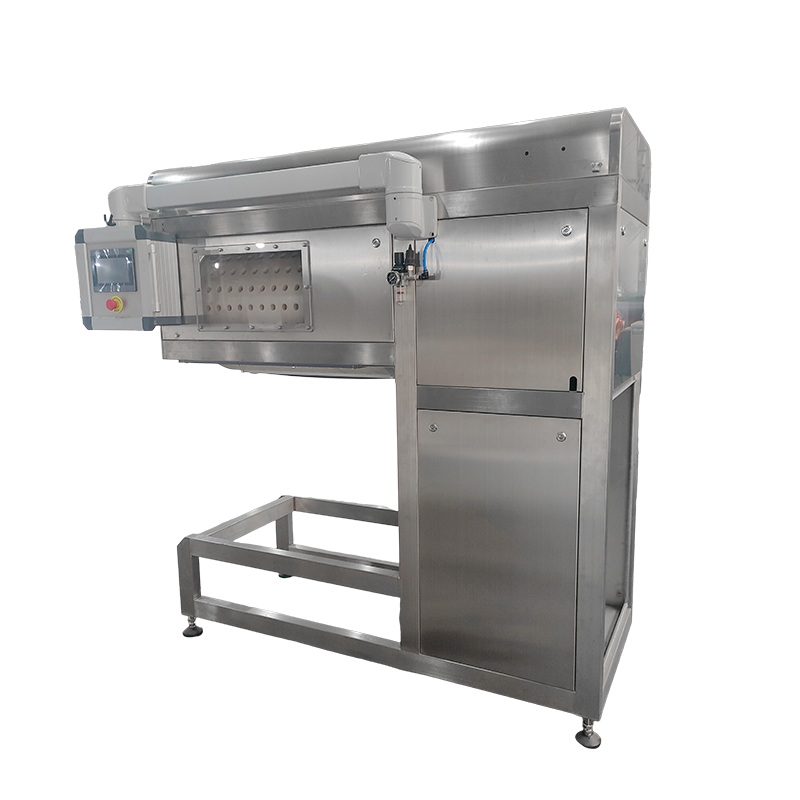
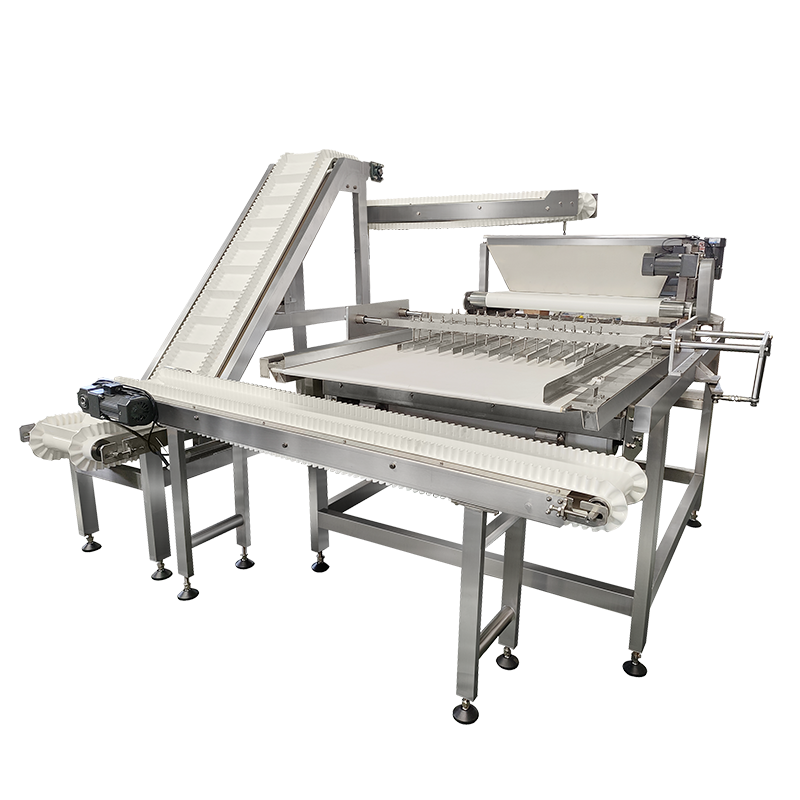
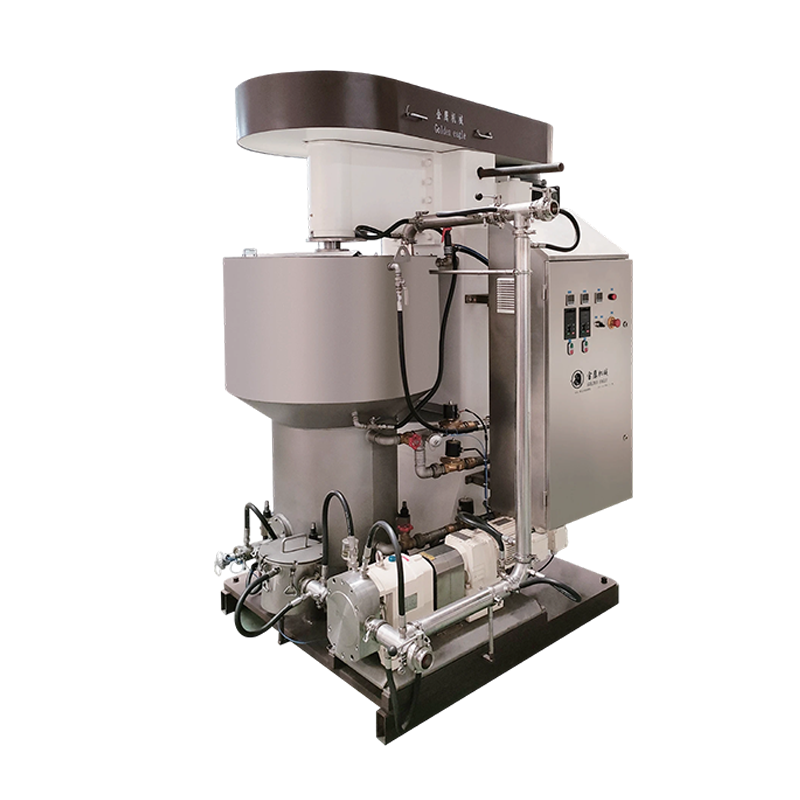
Svaka faza obrade zahtijeva specijaliziranu opremu. U nastavku je pregled primarnih komponenti strojeva i njihovih funkcionalnih uloga:
| Oprema | Funkcija | Ključni parametar |
|---|---|---|
| Nougat mikser i kalup | Prozračuje i oblikuje osnovni sloj nugata | Izlaz: 100–500 kg/h |
| Kuhalo za karamel | Kuha i taloži karamelu na kontroliranoj temperaturi | Temperatura: 60–75°C |
| Hranilica/aplikator za kikiriki | Ravnomjerno raspoređuje kikiriki preko karamele | Ujednačenost prekrivanja ±3% |
| Tunel za hlađenje ploča | Učvršćuje slojevitu ploču za rezanje | Temperatura tunela: 10–18°C |
| Rotacijski/rezač žice | Reže ploču u pojedinačne šipke | Brzina rezanja: do 120 rezova/min |
| Čokoladni Enrober | Pločice oblaže temperiranom čokoladom | Temperatura čokolade: 29–32°C |
| Završni rashladni tunel | Postavlja čokoladnu koru | Temperatura tunela: 8–14°C |
| Flow Wrapper / Stroj za pakiranje | Pojedinačno omotava gotove šipke | Brzina: do 600 bara/min |
Razine automatizacije i proizvodni kapacitet
Moderne linije za preradu čokoladica Snicker dostupne su u tri opće razine automatizacije, od kojih je svaka prilagođena različitim proizvodnim razmjerima i razinama ulaganja:
- Poluautomatske linije: Izlaz 150–250 kg/h; zahtijevaju ručno hranjenje i praćenje na nekoliko postaja; manja početna ulaganja.
- Potpuno automatske linije: Izlaz 300–600 kg/h; Upravlja PLC-om uz minimalnu intervenciju operatera; pogodan za veliku komercijalnu proizvodnju.
- Fleksibilne linije više proizvoda: Podesivi kalupi, spremnici i širine rezanja omogućuju proizvodnju različitih formata šipki (npr. mini barova, king size) na istoj liniji s brzom izmjenom — obično manje od 30 minuta po promjeni formata .
Za proizvođača srednje veličine koji cilja 500 000–1 000 000 šipki dnevno, potpuno automatizirana linija koja radi brzinom od 400 kg/h s prosječnom težinom šipke od 50 g proizvela bi približno 8.000 bara na sat ili 192.000 bara po 24-satnoj smjeni .
Kritične kontrolne točke kvalitete na liniji
Održavanje dosljedne kvalitete šipka zahtijeva aktivnu kontrolu na nekoliko kontrolnih točaka u cijeloj proizvodnoj liniji Snicker:
- Praćenje teksture i gustoće nugata putem ugrađenih viskozimetara ili ručnog uzorkovanja svakih 30 minuta.
- Sadržaj vlage u karamelu provjerava se nakon kuhanja — ciljna vlažnost: 8–12% — kako bi se osigurala ispravna tekstura za žvakanje.
- Provjera težine šipki korištenjem sustava kontrolnih vaga odmah nakon rezanja; tipična tolerancija je ±1,5 g po šipki .
- Debljina čokoladnog premaza izmjerena rendgenom ili usporedbom težine prije i nakon glaziranja.
- Stanice za vizualnu provjeru (ručne ili putem kamere) prije pakiranja za otkrivanje pločica s nedostatkom premaza, razmaka od kikirikija ili nedosljednosti dimenzija.
Razmatranja dizajna higijene i sigurnosti hrane
U liniji za preradu pločica čokolade ne može se pregovarati o dizajnu za prehrambenu industriju. Ključna načela dizajna uključuju:
- Nehrđajući čelik 304 ili 316 konstrukcija za sve površine u kontaktu s proizvodom.
- CIP (Clean-in-Place) kompatibilnost za depozite, posude za kuhanje i posude za glaziranje kako bi se smanjilo vrijeme ručnog čišćenja i rizik od unakrsne kontaminacije.
- Zatvoreni transporteri u rashladnim tunelima za sprječavanje kontaminacije zrakom tijekom temperaturnih prijelaza.
- Zone upravljanja alergenima: područja primjene kikirikija trebaju biti fizički odvojena ili sekvencionirana od proizvodnih ciklusa bez alergena.
- Dokumentacija usklađena s HACCP-om integrirana s PLC zapisom podataka za potpunu sljedivost.
Uobičajeni operativni izazovi i rješenja
Čak i dobro konfigurirane linije nailaze na probleme koji se ponavljaju. U nastavku su navedeni najčešći izazovi i praktična rješenja:
| izazov | Uzrok | Rješenje |
|---|---|---|
| Karamela se lijepi za rezače | Karamela je pretopla u fazi rezanja | Snizite temperaturu tunela za hlađenje ploče za 2–3°C |
| Neravnomjeran čokoladni premaz | Čokolada izvan raspona temperamenta | Ponovno kalibrirajte jedinicu za kaljenje; provjerite ima li okidača cvjetanja masti |
| Varijacija težine šipke >±3g | Nedosljednost debljine sloja nugata ili karamele | Pregledajte mlaznice depozita; ponovno kalibrirati bivše valjke |
| Praznine od kikirikija u barovima | Vibracija hranilice previsoka ili preniska | Podesite frekvenciju vibracijskog dodavača; čiste senzore lijevka |
| Neusklađenost pakiranja | Varijacija duljine šipke nakon rezanja | Sinkronizirajte brzinu rezača s brzinom pokretne trake |
Energetska učinkovitost u proizvodnji Snicker bara
Rashladni tuneli i posude za kuhanje najveći su potrošači energije u proizvodnoj liniji Snicker, što zajedno čini 55–70% ukupne potrošnje linijske energije . Praktične mjere za smanjenje troškova energije uključuju:
- Korištenje sustava za povrat topline na posudama za kuhanje za predgrijavanje ulaznih sastojaka.
- Instaliranje pogona varijabilne frekvencije (VFD) na motore pokretnih traka za smanjenje potrošnje energije tijekom razdoblja niske propusnosti.
- Zakazivanje dubinskog čišćenja i ciklusa održavanja tijekom sati izvan vršne potrošnje energije.
- Optimiziranje duljine tunela i brzine ventilatora na temelju stvarne stope proizvodnje, a ne maksimalnog projektiranog kapaciteta.
Dobro optimizirana potpuno automatizirana linija može proizvesti jedan kilogram gotovog šipka približno 0,3–0,6 kWh , ovisno o klimatskim uvjetima i rasporedu biljaka.
FAQ
P1: Koji je tipični otisak cijele Snicker proizvodne linije?
Cjelovita linija uključuje oblikovanje nugata, nanošenje karamele, kikirikija, glaziranje i pakiranje obično zahtijeva 40-80 metara duljine i 4–8 metara u širinu, ovisno o razini automatizacije i dizajnu rashladnog tunela.
P2: Može li ista linija proizvoditi obične i mini Snicker pločice?
Da. S podesivim depozitima, modularnim kalupima i rezačima koji se mogu rekonfigurirati, većina modernih linija može mijenjati formate. Vrijeme promjene tipično je 20–45 minuta .
P3: Koja se vrsta čokolade koristi u liniji za obradu Snicker pločice?
Najčešće se koristi mliječna čokolada s udjelom kakaa 25-35% . Rober obrađuje i prethodno temperiranu složenu čokoladu i pravu čokoladu, ovisno o specifikaciji proizvoda.
P4: Koliko operatera je potrebno za potpuno automatiziranu liniju?
Potpuno automatizirana linija od 400 kg/h obično zahtijeva 3–6 operatera po smjeni, uključujući provjere kvalitete, dopunjavanje pakiranja i manje prilagodbe.
P5: Koliki je rok trajanja pločica proizvedenih na ovoj vrsti linije?
Uz odgovarajuće oblaganje čokoladom i pakiranje u foliju, rok trajanja gotovih pločica općenito je 9–12 mjeseci na temperaturi okoline ispod 20°C.
P6: Je li nougat uvijek potreban u liniji barova u stilu Snickera?
Nougat je standardna baza, ali linija se može prilagoditi za korištenje kolačića, vafla ili žitarica umjesto njih, što je čini svestranom platformom za više formata pločica.