

Koliko dugo traje proces poliranja da bi se postigao završni sjaj na čokoladnim dražejama?
Razumijevanje vremenske crte poliranja čokoladnih dražeja
Putovanje od mat čokoladne površine do zrcalnog visokog sjaja na čokoladnim dražejama je i umjetnost i znanost. Voditelji proizvodnje i stručnjaci za kontrolu kvalitete često pitaju: Koliko zapravo traje proces poliranja da bi se postigao željeni finiš visokog sjaja na čokoladnim dražejama? Odgovor nije jednostavan, jer višestruke varijable utječu na vremenski okvir, ali razumijevanje ovih čimbenika ključno je za optimizaciju učinkovitosti proizvodnje i održavanje dosljedne kvalitete proizvoda.
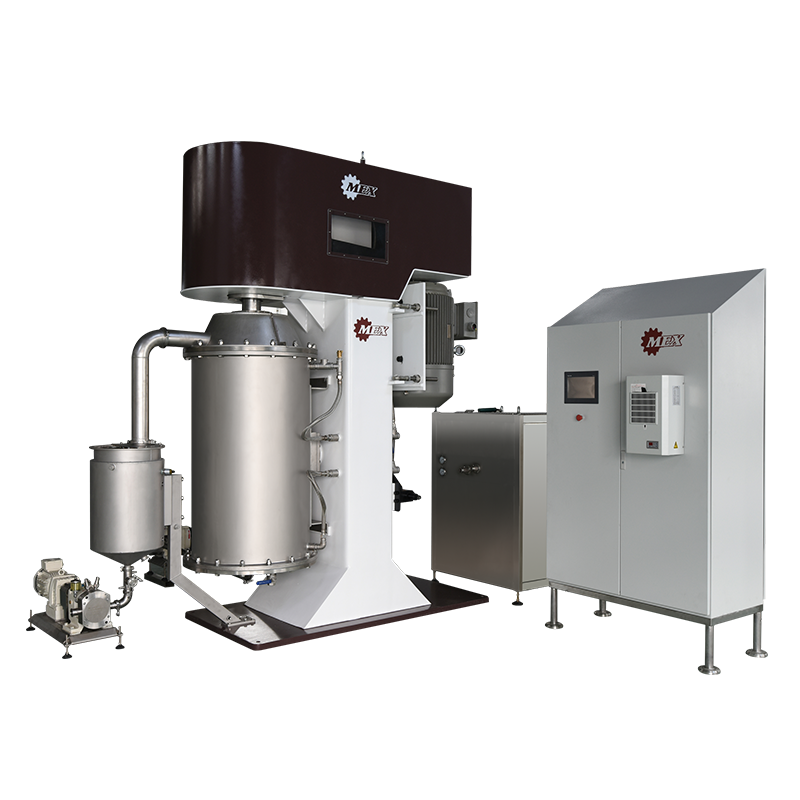
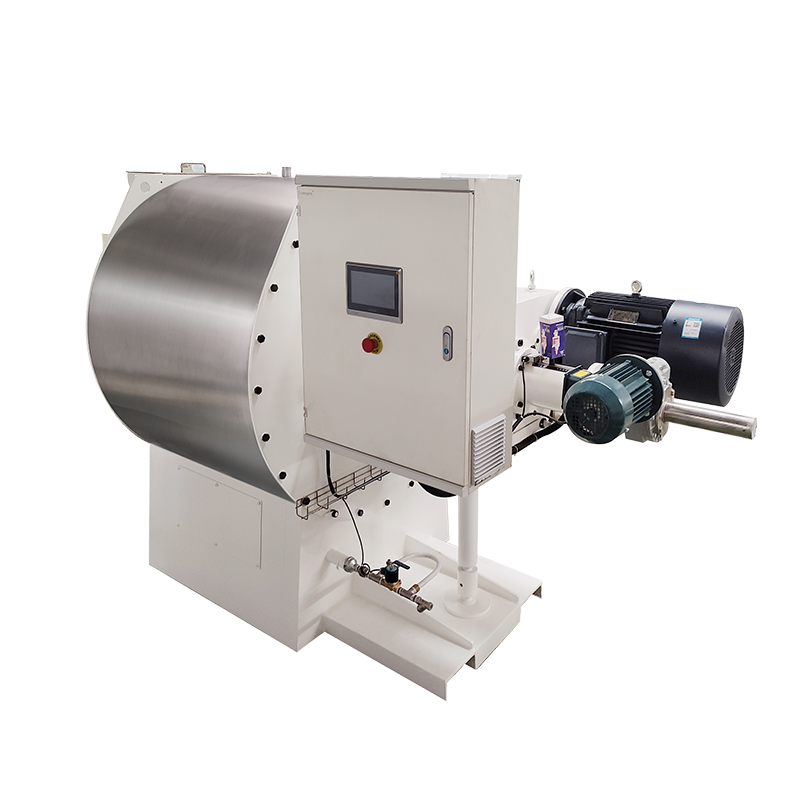
U profesionalnim okruženjima za proizvodnju slastica, postupak poliranja čokoladnih dražeja obično se kreće od 45 minuta do 3 sata po šarži, ovisno o specifikacijama opreme, karakteristikama proizvoda i željenoj kvaliteti završne obrade. Ovaj vremenski okvir obuhvaća cijeli ciklus poliranja, uključujući pripremu, aktivne faze poliranja i faze provjere kvalitete. Za operacije koje koriste napredne Stroj za poliranje čokolade i slatkiša sustavima, proces se može značajno pojednostaviti uz zadržavanje izuzetnih standarda završne obrade.
Varijacija trajanja proizlazi iz temeljnih razlika u geometriji proizvoda, debljini premaza, uvjetima okoline i specifičnoj korištenoj metodologiji poliranja. Okrugle i kuglaste dražeje općenito se poliraju brže od nepravilnih oblika zbog ravnomjernijeg dodira površine sa sredstvima za poliranje. Slično tome, proizvodi s tanjim čokoladnim premazima zahtijevaju manje vremena za poliranje u usporedbi s središtima s jakim premazom, budući da omjer površine i volumena utječe na to koliko brzo medij za poliranje može stvoriti željeni sjaj.
Čimbenici koji utječu na trajanje poliranja
Specifikacije opreme i parametri izvedbe
Tehničke specifikacije vaše opreme za poliranje izravno su povezane s vremenom obrade. Modernoi strojevi za poliranje imaju bubanj promjera u rasponu od 600 mm do 1500 mm, s brzinama rotacije koje se obično postavljaju između 28 i 32 okretaja u minuti za optimalno djelovanje poliranja. Strojevi opremljeni pogonima s promjenjivom frekvencijom omogućuju operaterima dinamičku prilagodbu brzine rotacije tijekom ciklusa poliranja, što može smanjiti ukupno vrijeme obrade za 15-20% u usporedbi s jedinicama s fiksnom brzinom.
Kapacitet grijanja predstavlja još jedan kritični vremenski faktor. Sustavi s većom snagom grijanja (2-3kW) mogu učinkovitije održavati postojane temperature bubnja između 20-25°C, sprječavajući fluktuacije temperature koje često produljuju cikluse poliranja. Napredni modeli uključuju dvostruke grijaće elemente s neovisnim kontrolama, omogućujući brze prilagodbe temperature koje se prilagođavaju različitim formulacijama čokolade bez prekida proizvodnog tijeka.
Karakteristike proizvoda i geometrija
Fizička svojstva dražeja koje se poliraju značajno utječu na trajanje obrade. Standardne kategorije proizvoda i njihovi tipični vremenski okviri poliranja uključuju:
- Okrugle kuglaste dražeje (promjera 8-12 mm): 45-75 minuta za finiš visokog sjaja
- Spljošteni ili proizvodi u obliku leće: 60-90 minuta zbog ravnih površina
- Cilindrični ili stupčasti oblici: 90-120 minuta zahtijevaju posebne protokole poliranja
- Nepravilni ili višestruki oblici: 120-180 minuta za potpuno prekrivanje površine
- Cilindrične čokolade omotane aluminijskom folijom: 30-45 minuta za kompresiju folije i poboljšanje sjaja
Izračuni omjera površine i mase otkrivaju da manje dražeje (ispod 10 mm) poliraju učinkovitije od većih jedinica jer se sredstvo za poliranje ravnomjernije raspoređuje po ukupnoj površini. Međutim, vrlo mali proizvodi (ispod 5 mm) mogu zahtijevati smanjene brzine bubnja kako bi se spriječilo nakupljanje, što može produžiti vrijeme obrade za 10-15%.
Okolišni i atmosferski uvjeti
Temperatura okoline i razina vlažnosti stvaraju mjerljive razlike u trajanju poliranja. Optimalni uvjeti okoline za poliranje čokolade uključuju:
- Temperatura okoline: 18-22°C (64-72°F)
- Relativna vlažnost: 50-55%
- Kruženje zraka: kontrolirano kako bi se spriječila kontaminacija prašinom
Kada vlažnost okoline prelazi 60%, vrijeme poliranja može se povećati za 20-30% jer vlaga ometa proces kristalizacije koji stvara sjajnu površinu. Nasuprot tome, ekstremno suhi uvjeti (ispod 40% vlažnosti) mogu uzrokovati brzo sušenje koje sprječava pravilnu distribuciju sredstva za poliranje, zahtijevajući sporije brzine obrade i produljene cikluse.
Znanost iza oblikovanja završne obrade visokog sjaja
Dinamika kristalizacije i pročišćavanje površine
Postizanje visokog sjaja na čokoladnim dražejama uključuje manipuliranje kristalizacijom kakaovog maslaca na mikroskopskoj razini. Proces poliranja stvara mehaničko trenje koje stvara kontroliranu toplinu (otprilike 28-32°C na površini proizvoda), što trenutno omekšava čokoladni premaz. Kako se bubanj nastavlja okretati i hladan zrak cirkulira, površina se rekristalizira u stabilan polimorf Forme V, koji proizvodi karakterističan sjajni izgled.
Ovaj toplinski ciklus ponavlja se tijekom ciklusa poliranja, pri čemu svaka iteracija pročišćava površinsku strukturu. Istraživanja pokazuju da optimalno razvijanje sjaja zahtijeva 15-25 potpunih toplinskih ciklusa , što objašnjava zašto se proces ne može žuriti. Pokušaj ubrzanja ciklusa pretjeranim zagrijavanjem ili agresivnim mehaničkim djelovanjem dovodi do oštećenja površine, izbljeđivanja masnoće ili neravnomjerne raspodjele sjaja što zahtijeva ponovnu obradu.
Protokoli za primjenu sredstva za poliranje
Primjena sredstava za poliranje slijedi precizne vremenske protokole koji se razlikuju ovisno o vrsti proizvoda i željenom intenzitetu završne obrade. Uobičajena sredstva za poliranje i rokovi njihove primjene uključuju:
| Sredstvo za poliranje | Stadij primjene | Trajanje | Rezultat |
| Otopina gume arabike (2-3%) | Završna završna obrada | 15-20 minuta | Zaštitna brtva visokog sjaja |
| Mješavina pčelinjeg voska i karnaube | Srednje poliranje | 25-35 minuta | Duboki sjaj s postojanošću |
| Glazura na bazi šelaka | Završno brtvilo | 10-15 minuta | Maksimalni sjaj i zaštita |
| Prirodno poliranje (bez aditiva) | Prošireni proces | 120-180 minuta | Suptilan sjaj, minimalna obrada |
Vrijeme primjene sredstva je kritično. Prerano nanošenje sredstava za brtvljenje može zarobiti površinske nedostatke, dok odgođeno nanošenje može rezultirati neadekvatnim prianjanjem. Iskusni operateri obično nanose sredstva za poliranje u tri faze: početna priprema površine (20% ukupnog vremena), primarno poliranje (50% ukupnog vremena) i konačno postizanje sjaja (30% ukupnog vremena).
Optimiziranje vremena poliranja kroz kontrolu procesa
Strategije upravljanja temperaturom
Učinkovita kontrola temperature predstavlja najznačajniji faktor u smanjenju trajanja poliranja bez ugrožavanja kvalitete. Napredni sustavi za poliranje koriste kontrolu temperature u više zona koja omogućuje različitim dijelovima bubnja da zadrže različite toplinske profile. Ova mogućnost omogućuje istovremenu obradu proizvoda u različitim fazama ciklusa poliranja, smanjujući ukupno vrijeme serije do 25%.
Optimalna progresija temperature tijekom standardnog ciklusa poliranja od 90 minuta slijedi ovaj obrazac:
- Početna faza (0-15 minuta): Temperatura okoline (20-22°C) kako bi se omogućila prilagodba površine
- Faza zagrijavanja (15-30 minuta): Postupno povećavajte do 24-26°C kako biste aktivirali omekšavanje površine
- Aktivna faza poliranja (30-60 minuta): Održavanje na 28-30°C s povremenim intervalima hlađenja
- Faza razvoja sjaja (60-75 minuta): kontrolirano hlađenje na 22-24°C za stabilizaciju kristalizacije
- Završna faza stvrdnjavanja (75-90 minuta): Vratite na sobnu temperaturu radi stabilizacije proizvoda
Podešavanje brzine i nagiba bubnja
Kutovi nagiba bubnja između 15° i 45° značajno utječu na obrasce kretanja proizvoda i učinkovitost poliranja. Strmiji kutovi (35-45°) stvaraju više kaskadnog djelovanja koje povećava izloženost površine sredstvima za poliranje, potencijalno smanjujući vrijeme obrade za 10-15% za okrugle proizvode. Međutim, ravniji kutovi (15-25°) pokazuju se učinkovitijima za nepravilne oblike koji zahtijevaju nježnije rukovanje kako bi se spriječilo oštećenje površine.
Protokoli promjenjive brzine dodatno optimiziraju vrijeme obrade. Pokretanje s nižim brzinama (20-25 okretaja u minuti) tijekom početnih faza nanošenja premaza sprječava oštećenje proizvoda, dok povećanje do optimalnih brzina poliranja (30-32 okretaja u minuti) tijekom glavne faze maksimizira učinkovitost poboljšanja površine. Neki napredni sustavi uključuju mogućnosti obrnute rotacije koje eliminiraju mrtve zone i osiguravaju ravnomjerno poliranje, smanjujući ukupno vrijeme ciklusa osiguravajući dosljednu izloženost svih površina proizvoda.
Planiranje proizvodnje i raspoređivanje serija
Izračun dnevnog proizvodnog kapaciteta
Razumijevanje točnih zahtjeva vremena poliranja omogućuje točno planiranje proizvodnje i izračune kapaciteta. Standardni stroj za poliranje serije PGJ s promjerom bubnja od 1000 mm i kapacitetom serije od 50-70 kg obično može završiti 4-6 serija po smjeni od 8 sati pri obradi standardnih okruglih dražeja s ciklusima poliranja od 60 minuta.
Voditelji proizvodnje trebaju uzeti u obzir ove vremenske komponente prilikom planiranja:
- Utovar i priprema: 5-8 minuta po seriji
- Aktivni proces poliranja: 45-120 minuta (ovisno o proizvodu)
- Pregled i provjera kvalitete: 3-5 minuta
- Istovar i transfer: 5-7 minuta
- Čišćenje opreme između serija: 8-12 minuta (prilikom promjene proizvoda ili boje)
Ovi izračuni pokazuju da se ukupno vrijeme ciklusa po seriji kreće od 66 do 152 minute, naglašavajući važnost grupiranja proizvoda i optimizacije slijeda. Uzastopno korištenje sličnih proizvoda eliminira vrijeme čišćenja između serija, učinkovito povećavajući dnevni protok za 15-20%.
Integracija višefazne proizvodne linije
Moderni slastičarski poslovi integriraju strojeve za poliranje u kontinuirane proizvodne linije gdje je vremenska sinkronizacija kritična. Tipična integrirana linija uključuje stanice za premazivanje, rashladne tunele i jedinice za poliranje raspoređene u nizu. Stanica za poliranje mora održavati korak s prethodnim kapacitetom premazivanja, koji se obično kreće od 100-500 kg na sat, ovisno o konfiguraciji linije.
Kako bi se spriječila uska grla, mnogi objekti koriste više strojeva za poliranje koji rade paralelno, a svaka jedinica obrađuje određene vrste proizvoda ili zahtjeve završne obrade. Ovaj pristup paralelne obrade omogućuje cijeloj liniji održavanje kontinuiranog protoka dok pojedinačne serije dobivaju točno vrijeme poliranja potrebno za standarde kvalitete. Na primjer, proizvodna linija s kapacitetom od 300 kg/sat može koristiti tri stroja za poliranje od kojih svaki obrađuje serije od 100 kg u ciklusima od 90 minuta, osiguravajući kontinuirani učinak uz održavanje optimalnog trajanja poliranja.
Procjena kvalitete i završna provjera valjanosti
Objektivni standardi za mjerenje sjaja
Određivanje kada je proces poliranja završen zahtijeva objektivno mjerenje, a ne subjektivnu vizualnu procjenu. Industrijsko standardno mjerenje sjaja koristi mjerače sjaja geometrije od 60 stupnjeva koji kvantificiraju refleksiju površine. Čokoladni završni slojevi visokog sjaja obično se registriraju između 85-95 jedinica sjaja (GU) na 60 stupnjeva, dok vrhunske zrcalne završne obrade mogu premašiti 95 GU.
Sustavi za praćenje sjaja u stvarnom vremenu integrirani u modernu opremu za poliranje mogu automatski detektirati kada proizvodi dostignu ciljane specifikacije, sprječavajući nedovoljnu obradu (nedovoljan sjaj) i pretjeranu obradu (potencijalno oštećenje površine ili izlijevanje masnoće). Ovi sustavi smanjuju varijacije u kvaliteti i eliminiraju nesigurnost koja operatere često dovodi do nepotrebnog produžavanja ciklusa poliranja.
Vizualni i taktilni pokazatelji kvalitete
Dok instrumentalno mjerenje pruža preciznost, iskusno osoblje za kontrolu kvalitete prepoznaje specifične vizualne znakove koji pokazuju optimalni završetak poliranja:
- Ujednačena površinska refleksija bez pruga ili mrlja
- Odsustvo vidljivih ostataka sredstva za poliranje ili privlačenje prašine
- Dosljedna dubina boje na svim površinama proizvoda
- Glatka površina bez ljepljivosti ili hrapavosti
- Stabilna temperatura proizvoda koja ukazuje na završenu kristalizaciju
Proizvodi koji zadovoljavaju ove kriterije nakon izračunatog trajanja poliranja mogu se pouzdano isprazniti, dok oni koji pokazuju nedostatke mogu zahtijevati produljenu obradu ili identifikaciju odstupanja parametara procesa.
Rješavanje problema s produženim vremenom poliranja
Uobičajeni uzroci kašnjenja procesa
Kada ciklusi poliranja dosljedno premašuju očekivane vremenske okvire, sustavno istraživanje ovih čimbenika obično otkriva glavni uzrok:
Problemi s kvalitetom premaza: Čokoladni premazi s nepravilnim temperiranjem ili sadržajem masti mogu se oduprijeti poliranju, zahtijevajući 30-50% dodatnog vremena obrade. Provjera temperature prethodnog premaza sprječava ovaj problem.
Greške u kontroli okoline: Neadekvatna kontrola klime u području poliranja produljuje vrijeme obrade jer se oprema bori za održavanje optimalnih toplinskih uvjeta. Ugradnja namjenskih HVAC sustava za zone poliranja obično smanjuje vrijeme ciklusa za 15-25%.
Status održavanja opreme: Istrošene površine bubnja, neučinkoviti grijaći elementi ili začepljeni sustavi cirkulacije zraka smanjuju učinkovitost poliranja. Redoviti planovi održavanja trebali bi uključivati ponovno lakiranje površine bubnja svakih 12-18 mjeseci i tromjesečno ispitivanje grijaćih elemenata.
Preopterećenje proizvoda: Prekoračenje preporučenih kapaciteta šarže (obično 45-90 kg za bačve od 1000 mm) stvara neravnomjerno poliranje i produljuje vrijeme obrade uz smanjenje kvalitete. Pridržavanje navedenih težina utovara osigurava optimalnu izvedbu.
Tehnike ubrzanja procesa
Kada proizvodni zahtjevi zahtijevaju skraćeno vrijeme poliranja, ove provjerene tehnike mogu ubrzati obradu bez neprihvatljivog kompromisa u kvaliteti:
Prethodno uvjetovano učitavanje proizvoda: Dovođenje proizvoda na sobnu temperaturu prije poliranja eliminira početne faze toplinske prilagodbe, čime se štedi 10-15 minuta po seriji.
Optimizirane koncentracije sredstva za poliranje: Korištenje nešto viših koncentracija gume arabike ili specijaliziranih formulacija za brzo poliranje može smanjiti vrijeme konačnog sjaja za 20-30%, iako se moraju procijeniti troškovi.
Poboljšana cirkulacija zraka: Nadogradnja sustava puhanja kako bi se osigurao 25-30% veći protok zraka ubrzava površinsko sušenje i kristalizaciju, što je osobito korisno u okruženjima s visokom vlagom.
Automatska kontrola parametara: Upravljački sustavi temeljeni na PLC-u koji automatski prilagođavaju temperaturu i brzinu na temelju povratnih informacija o proizvodu u stvarnom vremenu sprječavaju konzervativnu pretjeranu obradu koja se često događa kod ručnog rada.
Odabir opreme za vremenski učinkovite operacije
Usklađivanje specifikacija stroja sa zahtjevima proizvodnje
Odabir odgovarajuće opreme za poliranje uključuje balansiranje mogućnosti vremena obrade sa zahtjevima za obujmom proizvodnje. Ključni kriteriji odabira uključuju:
| Promjer bubnja | Kapacitet serije | Tipično vrijeme ciklusa | Dnevni učinak (8 sati) |
| 600 mm | 15 kg | 45-60 min | 120-180 kg |
| 800 mm | 30-50 kg | 50-75 min | 240-400 kg |
| 1000 mm | 50-70 kg | 60-90 min | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 min | 600-900 kg |
Objekti s raznolikim portfeljima proizvoda imaju koristi od održavanja višestrukih veličina strojeva, dopuštajući optimizaciju veličine serije za svaku vrstu proizvoda umjesto da sve proizvode tjeraju kroz preveliku opremu koja produljuje vrijeme obrade.
Napredne značajke koje skraćuju vrijeme obrade
Modern Stroj za poliranje čokolade i slatkiša sustavi uključuju značajke posebno dizajnirane za minimalno trajanje poliranja uz povećanje kvalitete završne obrade:
Kontrola pogona promjenjive frekvencije (VFD): Omogućuje precizno podešavanje brzine tijekom ciklusa poliranja, optimizirajući mehaničko djelovanje za svaku fazu i smanjujući ukupno vrijeme za 15-20% u usporedbi sa sustavima fiksne brzine.
Automatizirana dostava sredstva za poliranje: Programabilni sustavi raspršivanja nanose sredstva za poliranje u optimalnim intervalima i koncentracijama, eliminirajući kašnjenja ručne primjene i nedosljednosti koje produljuju vrijeme obrade.
Integrirano profiliranje temperature: Višezonsko grijanje s neovisnim kontrolama omogućuje istovremenu obradu proizvoda u različitim fazama poliranja, učinkovito stvarajući kontinuirani protok unutar šaržnog sustava.
Sustav bubnja s brzom izmjenom: Mogućnosti uklanjanja i zamjene bubnja bez alata smanjuju vrijeme čišćenja i izmjene između serija s 30-45 minuta na ispod 10 minuta, značajno poboljšavajući učinkoviti dnevni kapacitet.
Industrijska mjerila i standardi izvedbe
Usporedna analiza učinkovitosti obrade
Podaci iz industrije otkrivaju značajne varijacije u učinkovitosti poliranja u različitim operativnim pristupima. Postrojenja najbolja u klasi postižu prosječno vrijeme ciklusa poliranja od 45-55 minuta za standardne okrugle dražeje , dok prosječnim izvođačima obično treba 75-90 minuta za ispis ekvivalentne kvalitete. Ova razlika u učinkovitosti od 30-40% prvenstveno proizlazi iz mogućnosti opreme, sofisticiranosti kontrole procesa i razine obuke operatera.
Ključni pokazatelji učinka za operacije poliranja trebaju uključivati:
- Vrijeme ciklusa po kilogramu gotovog proizvoda
- Stopa kvalitete prvog prolaza (postotak zadovoljavanja standarda sjaja bez ponovne obrade)
- Potrošnja energije po šarži
- Postotak iskorištenosti opreme (stvarno vrijeme proizvodnje u odnosu na dostupno vrijeme)
- Učinkovitost sredstva za poliranje (grama sredstva po kilogramu proizvoda)
Operacije s najboljim rezultatima održavaju stope kvalitete prvog prolaza iznad 95%, dok objekti koji se bore s kontrolom procesa mogu vidjeti stope ponovne obrade od 15-25%, učinkovito povećavajući ukupno vrijeme poliranja i potrošnju resursa proporcionalno.
Budući trendovi u smanjenju vremena poliranja
Tehnologije u nastajanju obećavaju daljnje smanjenje vremena ciklusa poliranja uz zadržavanje ili poboljšanje kvalitete završne obrade. Sustavi za poliranje potpomognuti ultrazvukom, trenutno u naprednim fazama razvoja, pokazuju potencijal za smanjenje vremena obrade za 40-50% kroz poboljšanu površinsku aktivaciju. Slično tome, napredne formulacije premaza s poboljšanom kinetikom kristalizacije mogu omogućiti brži razvoj sjaja bez intervencije mehaničkog poliranja.
Automatizacija i integracija umjetne inteligencije predstavljaju najneposrednije prilike za optimizaciju vremena. Algoritmi strojnog učenja koji analiziraju izgled proizvoda u stvarnom vremenu i automatski prilagođavaju parametre procesa mogu eliminirati konzervativne sigurnosne margine koje operateri obično primjenjuju, smanjujući vrijeme ciklusa za 10-15% uz poboljšanje dosljednosti.
Smjernice za praktičnu provedbu
Uspostavljanje standardnih operativnih postupaka
Dokumentiranje preciznih vremenskih parametara za svaku vrstu proizvoda osigurava dosljedne rezultate i omogućuje kontinuirano poboljšanje. Standardni operativni postupci trebaju specificirati:
Vremenski standardi specifični za proizvod: Minimalno, ciljno i maksimalno trajanje poliranja na temelju povijesnih podataka o učinku i studija validacije kvalitete. Ove standarde treba pregledati kvartalno i ažurirati na temelju poboljšanja procesa ili promjena formulacije.
Protokoli odluke: Jasni kriteriji za određivanje kada produljiti obradu, kada otpustiti proizvode i kada pokrenuti istrage za rješavanje problema. Ovi protokoli sprječavaju proizvoljna produljenja vremena do kojih često dolazi kada operaterima nedostaju jasne upute.
Zahtjevi za dokumentaciju: Bilježenje stvarnih vremena ciklusa, uvjeta okoline i mjerenje kvalitete