

Kako strojevi za glaziranje, ukrašavanje i poliranje čokolade postižu besprijekornu završnicu
Zašto završna faza premazivanja određuje kvalitetu slastica
Slatkiš, pralina ili biskvit mogu biti napravljeni od izvrsnih sirovina, a svejedno propasti na polici ako je vanjska obloga mat, neravna ili napuknuta. U završnoj fazi konditorske linije proizvod ili dobiva sjajnu, ukusnu površinu ili gubi tržišnu vrijednost zbog vidljivih nedostataka. Ova faza obično uključuje tri povezana koraka: premazivanje sredine tekućom čokoladom, dodavanje ukrasnog uzorka ili preljeva i poliranje površine do stabilnog, privlačnog sjaja.
Proizvođači koji ta tri koraka tretiraju kao jedan kontinuirani tijek rada, a ne izolirane strojeve spojene zajedno, dosljedno izvješćuju o manje odbijenica i predvidljivijem rezultatu. Ovaj članak razmatra kako svaka faza funkcionira, koje su varijable procesa bitne i kako procijeniti opremu za proizvodnu liniju koja treba ponovljivu, profesionalnu završnu obradu.
Tri faze linije za premazivanje
Prije usporedbe pojedinačnih strojeva, pomaže odvojiti proces dorade u različite funkcionalne zone. Svaka zona ima svoj raspon temperature, mehaničko djelovanje i ciljanu kvalitetu.
| Pozornica | Primarna funkcija | Tipični temperaturni raspon | Rizik kvalitete ako se preskoči |
|---|---|---|---|
| Premazivanje (Glažiranje) | Na središnji dio nanesite jednoličnu čokoladnu ili složenu koru | 29 do 32 stupnja C | Gola mjesta, tanka pokrivenost, nedostaci na podlozi |
| Ukrašavanje | Nanesite rosuljne linije, točkice, inkluzije ili drugu boju | 30 do 33 stupnja C | Nedosljedan obrazac brendiranja, loša vizualna diferencijacija |
| Poliranje | Izgradite stabilan sjajni sloj i uklonite površinsku zamagljenost | Ambijentalna, 18 do 22 stupnja C | Mutna završnica, tragovi otisaka prstiju, privlačnost kratke police |
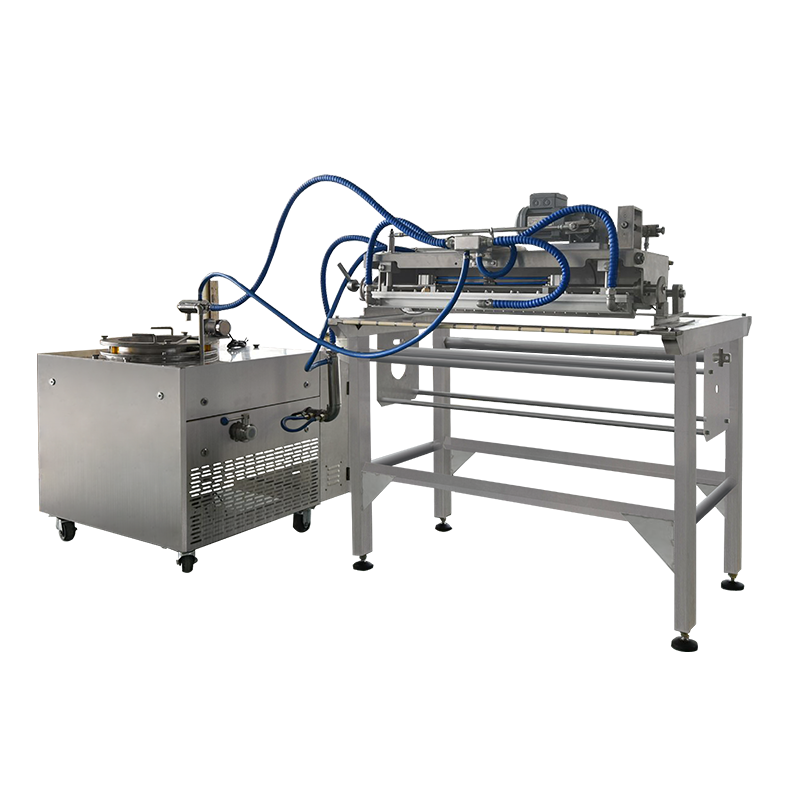
Svakom od ovih zona može upravljati namjenski stroj, a način na koji se povezuju kroz transportni sustav ima izravan učinak na brzinu i konzistentnost linije. A stroj za čokoladnu fontanu često se koristi uzvodno kako bi otopljena čokolada održala kontinuiranu cirkulaciju i na stabilnoj viskoznosti prije nego uopće dosegne zavjesu za premazivanje, što smanjuje rizik od temperaturnog pomaka koji ulazi u uređaj za glačanje.
Što se događa unutar linije za glaziranje čokolade
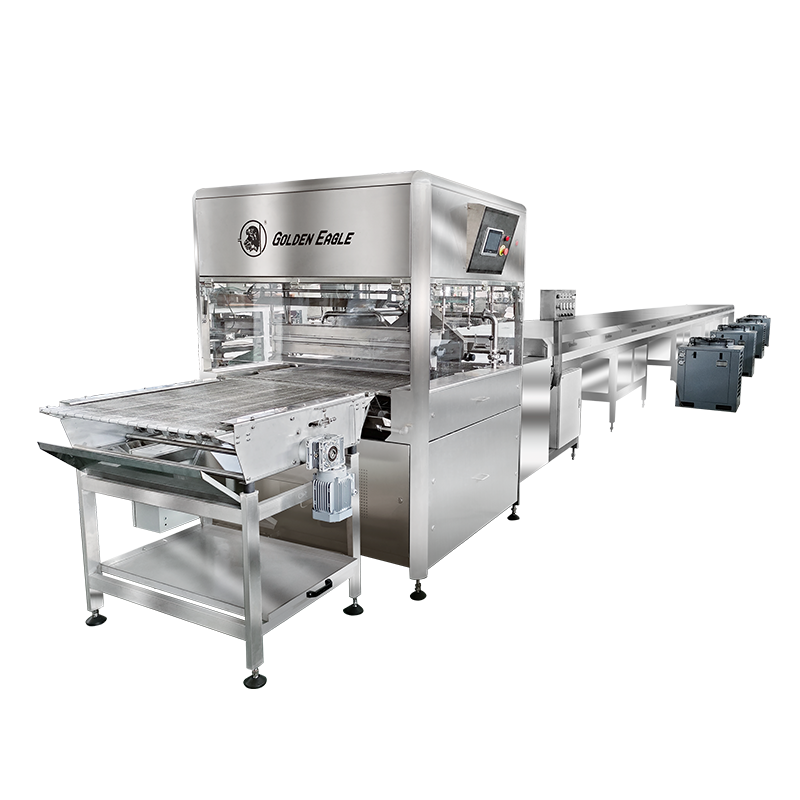
An enrober stroj radi tako što središnje dijelove, poput keksa, orašastih plodova, voća ili oblikovanih nadjeva, provlači ispod zastora temperirane čokolade. Mrežasti remen nosi proizvod kroz zastor, zatim ispod valjka za nanošenje donjeg sloja i na kraju kroz set zračnih puhala ili noževa koji kontroliraju debljinu ljuske. Brzina trake, volumen zavjese i protok zraka tri su varijable koje najviše utječu na težinu premaza.
Osnovne funkcionalne zone linije za glaziranje
- Odjeljak za hranjenje: poravnava i odvaja središnje dijelove prije nego što uđu u zastor
- Zavjesa i donja zona premazivanja: nanosi primarni sloj čokolade odozgo i odozdo
- Detailing zona: uklanja višak čokolade i oblikuje rub premaza
- Tunel za hlađenje: održava školjku kroz kontrolirani pad temperature
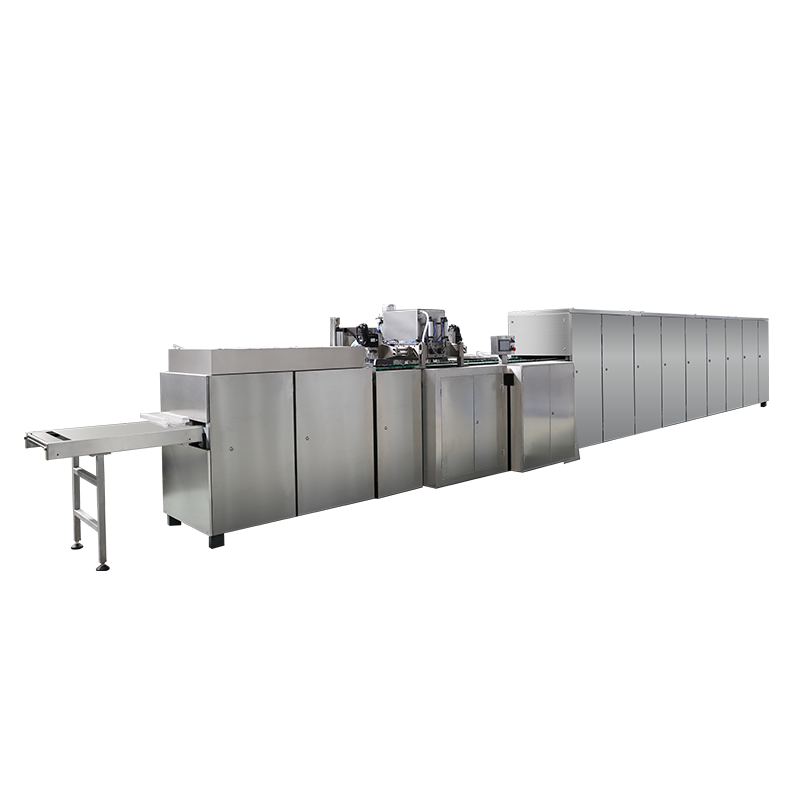
The Linija za glaziranje čokolade serije SJP izgrađen je oko ovog niza, kombinirajući spremnik temperirane čokolade, glavu za premazivanje zavjese i rashladni tunel u jednu povezanu liniju. Budući da spremnik kontinuirano cirkulira čokoladu, linija izbjegava taloženje i probleme s ljuštenjem koji se javljaju kada otopljena čokolada miruje duže vrijeme.
Pouzdan prenošenje čokolade između spremnika za taljenje, jedinice za kaljenje i glave za glaziranje jednako je važno kao i sama glava za glakiranje. Ako prijenosna pumpa ili cjevovod dopušta neravnomjerno hlađenje čokolade, viskoznost na zastoru će varirati, a težina premaza će varirati tijekom proizvodnog ciklusa čak i ako se postavke glačala nikada ne mijenjaju. Ovo je jedan od razloga zašto se linije za glaziranje obično navode kao povezani sustav, a ne kao zasebne kupljene komponente.

Kako se spajaju faze premazivanja, ukrašavanja i poliranja
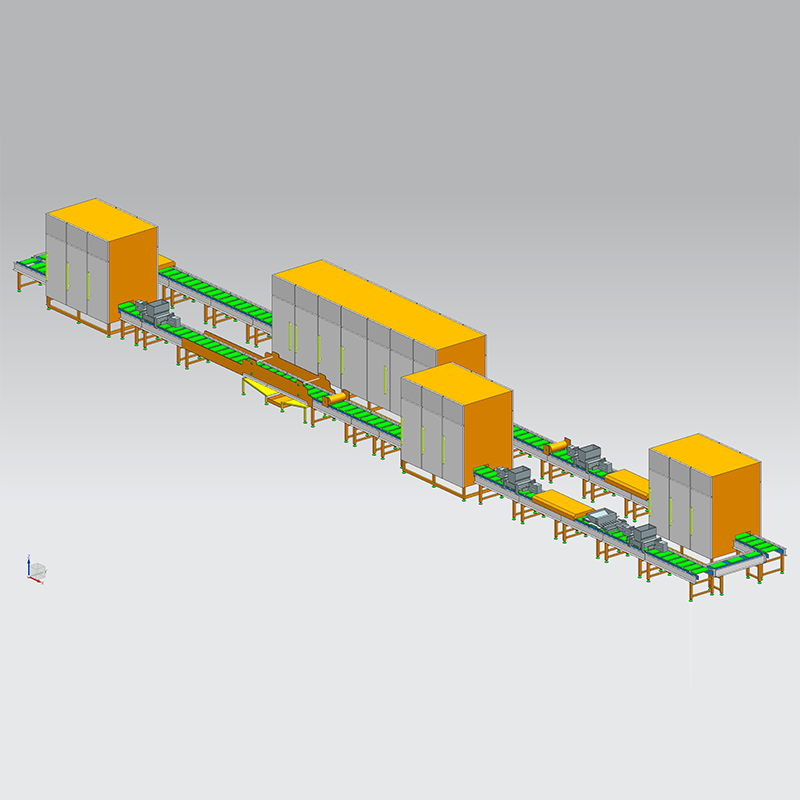
Razumijevanje fizičkog protoka proizvoda kroz završnu liniju olakšava dijagnosticiranje odakle dolazi problem kvalitete. Donji dijagram prikazuje tipičan slijed od sirovog središnjeg dijela do poliranog, pakiranog proizvoda.
Dodavanje identiteta kroz dekoraciju
Nakon što proizvod ima postavljenu čokoladnu koru, dekoracija je ono što mu daje vizualni identitet na maloprodajnoj polici. To može uključivati kontrastnu liniju kiše, točkaste uzorke, sjeckane orašaste plodove ili mrvice ili ispisani uzorak pomoću kakao maslaca u boji. Dekoracija se mora nanijeti dok je osnovna ljuska još uvijek prihvatljiva, budući da čokolada koja se potpuno kristalizirala neće pravilno spojiti drugi sloj.
A QLH stroj za ukrašavanje postavlja se neposredno iza tunela za hlađenje linije za glaziranje tako da osnovna ljuska ima taman dovoljno površinske ljepljivosti da sloj za ukrašavanje prianja bez razmazivanja. Razmak mlaznica, sinkronizacija brzine linije s glavnim transporterom i viskoznost materijala utječu na to koliko čist rezultirajući uzorak izgleda.
Osim rosulje i točkastih uzoraka, mnoge linije također koriste a stroj za presvlačenje trake konfiguraciju za nanošenje drugog punog sloja, kao što je obojeni složeni premaz preko osnovne čokoladne ljuske, prije nego što glava za ukrašavanje doda finije detalje. Ovaj slojeviti pristup uobičajen je za sezonske ili promotivne proizvode koji trebaju poseban vizualni identitet bez mijenjanja temeljnog recepta.

Poliranje: korak koji određuje privlačnost na policama
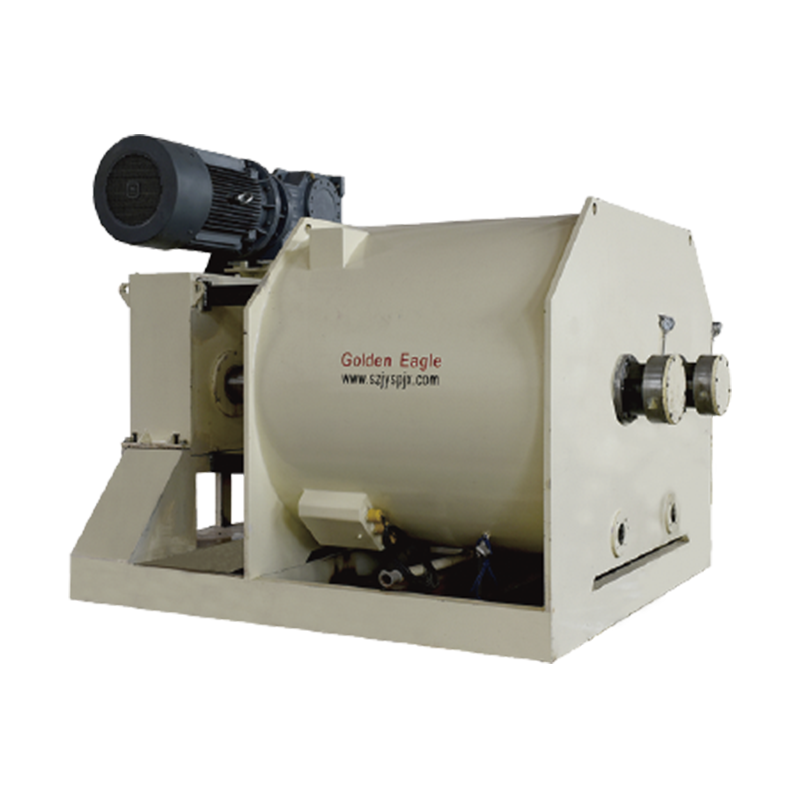
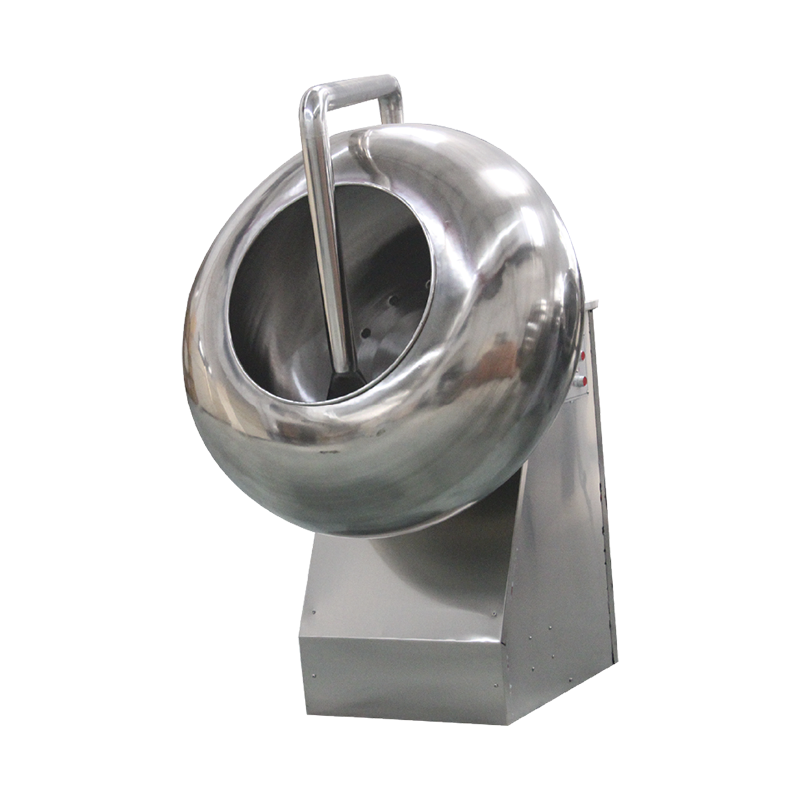
Sjaj je jedna od prvih stvari koje kupac primijeti, a također je i jedan od atributa kvalitete koji se najlakše gubi tijekom skladištenja i transporta. Poliranjem se to rješava izgradnjom tankog, stabilnog filma preko premazanog proizvoda, najčešće kroz proces rotirajućeg bubnja koji je u načelu sličan panning machine slatkiši rad, gdje se proizvod lagano vrti dok se mala količina sredstva za poliranje primjenjuje u kontroliranim dozama.
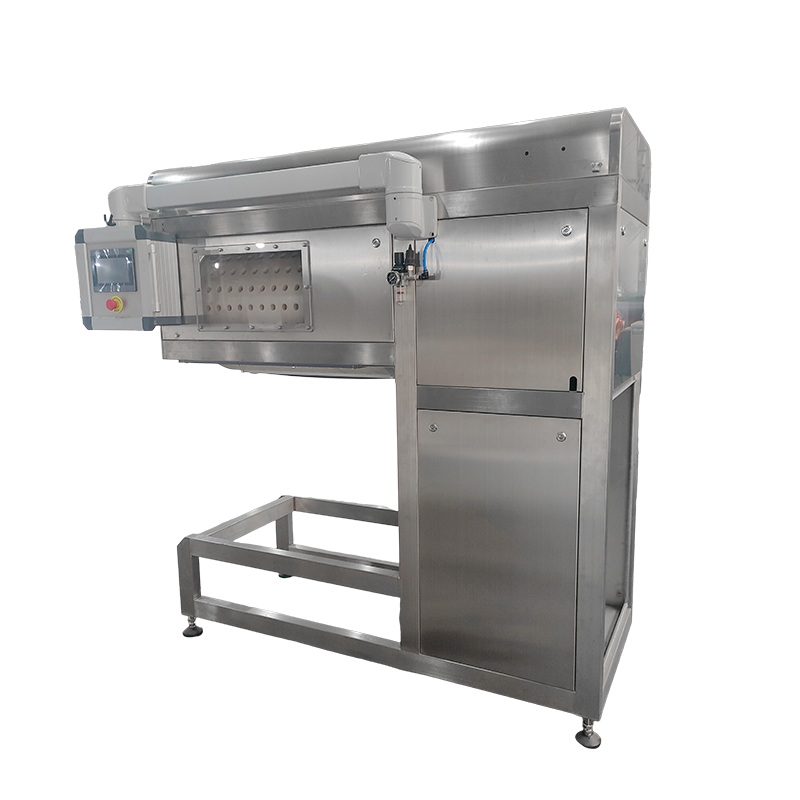
A Stroj za poliranje serije PGJ obično radi kao posljednji mehanički korak prije pakiranja. Brzina rotacije bubnja, vrijeme zadržavanja i interval doziranja moraju se prilagoditi specifičnoj veličini i obliku proizvoda, budući da se preveliki ili nepravilni komadi poliraju neravnomjerno ako je brzina bubnja postavljena za manji, jednoličniji predmet.
| Poliranje Variable | Učinak ako je prenizak | Učinak ako je previsok |
|---|---|---|
| Brzina rotacije bubnja | Neravnomjerna raspodjela sjaja | Površinska abrazija, odlomljeni rubovi |
| Vrijeme zadržavanja | Nepotpuno formiranje filma | Višak naslaga, ljepljiva površina |
| Poliranje agent dosage | Zagasit, mrljav završetak | Ljepljivi komadi koji se skupljaju |
Ova faza također funkcionira kao opća oprema za premazivanje slatkiša za panirane slastice osim čokolade, uključujući orašaste plodove u šećeru i proizvode u stilu dražeja, budući da su mehanizam bubnja i princip doziranja uglavnom isti bez obzira na materijal za oblaganje.
Usporedba uloga opreme na prvi pogled
Donja tablica ukratko prikazuje kako se svaka vrsta stroja uklapa u radni tijek završne obrade, što je korisno pri planiranju izgleda linije ili rješavanju problema s određenim nedostatkom.
| Oprema | Pozicija u redu | Glavni izlaz |
|---|---|---|
| Linija za glaziranje čokolade | Nakon formiranja središnjeg dijela, prije rashladnog tunela | Ravnomjerna pokrivenost bazne školjke |
| Ukrašavanje Machine | Nakon rashladnog tunela, prije konačnog stvrdnjavanja | Uzorak, kišica ili drugi sloj boje |
| Poliranje Machine | Završna faza prije pakiranja | Stabilan sjaj i površinska zaštita |
Kada postavljate novu završnu liniju, ostavite podesivi razmak između izlaza rashladnog tunela i glave za ukrašavanje. Proizvod koji iz tunela izlazi pretopao će se razmazati ispod mlaznice za ukrašavanje, dok proizvod koji se previše ohladio neće čisto prihvatiti drugi sloj.
Uobičajeni površinski defekti i njihov vjerojatni izvor
Većina vidljivih nedostataka premaza može se povezati s jednom od malog broja procesnih varijabli. Pregled obrasca kvara, a ne samog kvara, obično ukazuje na odgovornu fazu.
- Sivkaste pruge ili cvjetanje : obično je povezano s lošom kontrolom temperiranja prije nego što čokolada stigne do zavjese za oblaganje, ili s promjenama temperature tijekom skladištenja nakon pakiranja
- Tanke ili gole mrlje na ljusci : često uzrokovano volumenom zavjese koji je premali u odnosu na brzinu trake ili središnjim dijelovima koji su prehladni kada ulaze u zavjesu
- Valovite ili isprekidane linije ukrašavanja : obično problem sinkronizacije između glave za ukrašavanje i brzine glavne transportne trake
- Mutan ili mrljast sjaj nakon poliranja : često se povezuje s nedosljednim doziranjem sredstva za poliranje ili brzinom bubnja koja ne odgovara veličini proizvoda
- Proizvod se lijepi nakon poliranja : općenito rezultat viška sredstva za poliranje u kombinaciji s nedovoljnim vremenom zadržavanja ili sušenja
Budući da su ti stupnjevi povezani, kvar koji se pojavi u koraku poliranja ne potječe uvijek tamo. Na primjer, školjka koja je bila malo premazana u fazi glačanja može ostaviti neujednačenu površinsku teksturu koju nikakvo podešavanje poliranja neće u potpunosti ispraviti.
Praktične navike održavanja za dosljedan učinak
Oprema za završnu obradu radi s pokretnim trakama, rotirajućim bubnjevima i kontinuiranom cirkulacijom tekuće čokolade, a sve to zahtijeva rutinsku pozornost kako bi se održala dosljedna kvaliteta tijekom dugih proizvodnih ciklusa.
- Očistite zavjesu za premaz i donji valjak na kraju svake smjene kako biste spriječili nakupljanje ostataka koji mijenjaju težinu premaza tijekom vremena
- Svaki tjedan provjerite napetost remena na sekcijama za oblačenje i hlađenje, budući da opušteni remen mijenja vrijeme zadržavanja ispod zastora
- Svakodnevno pregledavajte mlaznice za ukrašavanje zbog djelomičnih začepljenja, što je čest i često zanemaren uzrok nedosljednih uzoraka kiše
- Kalibrirajte pumpu za doziranje sredstva za poliranje prema fiksnom rasporedu umjesto da čekate da se pojavi vidljivi problem sjaja
- Bilježi očitanja temperature jedinice za kaljenje kako bi se postupno pomicanje moglo uhvatiti prije nego što utječe na cijelu proizvodnu seriju
Često postavljana pitanja
P1: Koja je razlika između glaziranja i pomicanja kao metoda premazivanja?
Enrobing nanosi premaz prolaskom proizvoda ispod padajućeg zastora tekuće čokolade, što odgovara komadima koji trebaju punu, ujednačenu ljusku. Paning nanosi premaz u tankim slojevima dok se proizvod vrti u rotirajućem bubnju, što odgovara manjim komadima ili primjenama gdje se preferira tanji sloj koji se može ugraditi.
P2: Kako je ukrašavanje vremenski određeno u odnosu na rashladni tunel?
Dekoracija se općenito nanosi nedugo nakon što osnovna školjka izađe iz rashladnog tunela, dok je površina još uvijek lagano ljepljiva. To omogućuje lijepljenje dekorativnog sloja bez da osnovna školjka izgubi svoj oblik ili da se dekoracija razmaže pri kontaktu.
P3: Zašto poliranje ponekad smanjuje sjaj umjesto da ga poboljšava?
To se obično događa kada je doza sredstva za poliranje prevelika za raspoloživo vrijeme zadržavanja, ostavljajući neravan ili ljepljiv film umjesto glatkog. Lagano smanjenje doze ili produljenje vremena zadržavanja obično rješava problem.
P4: Može li jedna linija obraditi više oblika proizvoda bez veće promjene?
Mnoge linije za završnu obradu mogu obraditi razuman raspon oblika samo uz podešavanje brzine trake i volumena zavjesa. Međutim, značajne promjene u veličini ili težini komada obično zahtijevaju podešavanje brzine bubnja u fazi poliranja i visine mlaznice u fazi ukrašavanja.
P5: Što uzrokuje pomicanje težine premaza tijekom duge proizvodnje?
Postupno pomicanje temperature u recirkulirajućem spremniku čokolade je najčešći uzrok, budući da se viskoznost mijenja s temperaturom čak i unutar uskog raspona. Redovite provjere temperature na zastoru, ne samo u spremniku za topljenje, pomažu u otkrivanju ovoga prije nego što utječe na prinos.