

Kako konstruirati visokoproizvodne automatizirane linije "ključ u ruke" za Snickers, Nougat i kompozitne žitne pločice
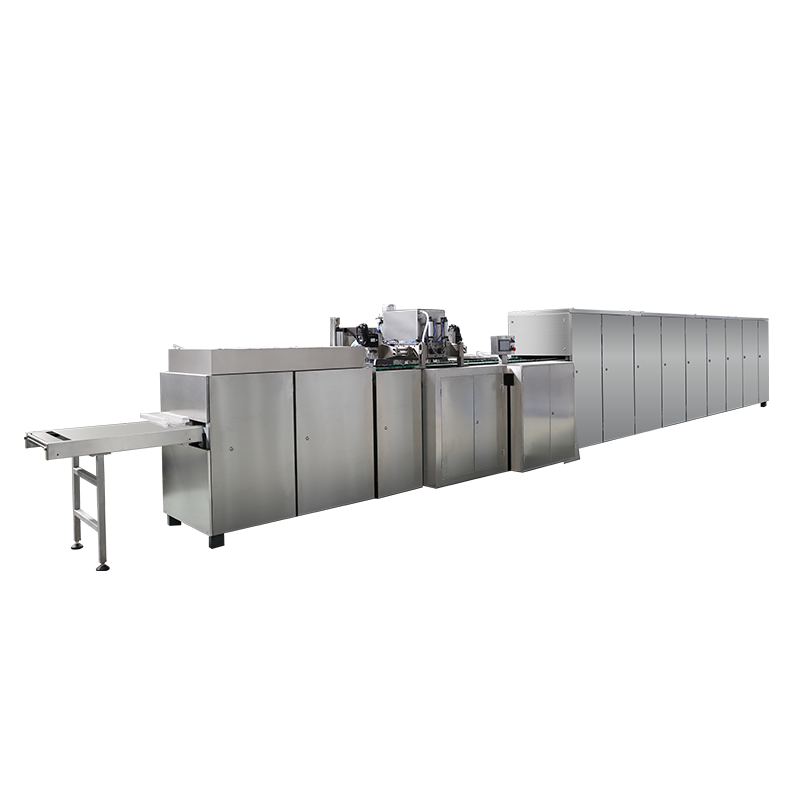
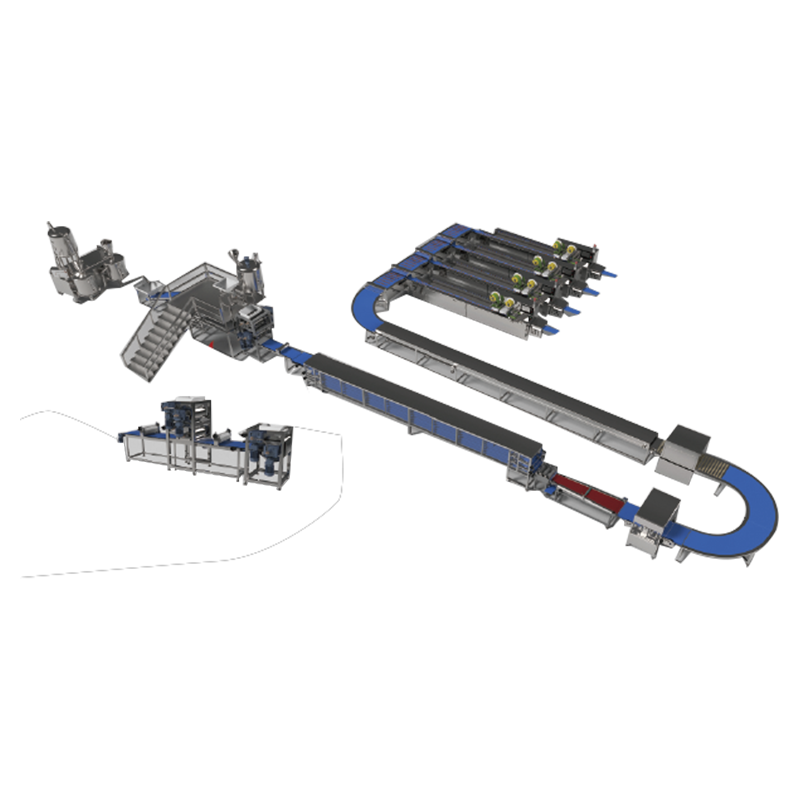
Moderna proizvodnja slastica i grickalica zahtijeva apsolutnu preciznost, toplinsku kontrolu i mehaničku sinkronizaciju velike brzine. Prerada sirovih sastojaka u višeslojne čokoladne pločice, gazirane nugat ploče ili guste žitarice zahtijeva specijalizirano strojarstvo. Potpuno integrirano rješenje "ključ u ruke" prenosi osjetljive materijale kroz pripremu mase, kontinuirano prozračivanje, oblikovanje ploča, višeslojno hlađenje, precizno rezanje i brzo pakiranje. Implementacija optimiziranog linija za proizvodnju snickera zahtijeva duboko poznavanje termodinamičke stabilizacije i sinkronizacije protoka mase kako bi se dosljedno zadovoljile precizne geometrijske i težinske tolerancije.
Termodinamika i mehanički dizajn miješalica za prozračivanje nugata
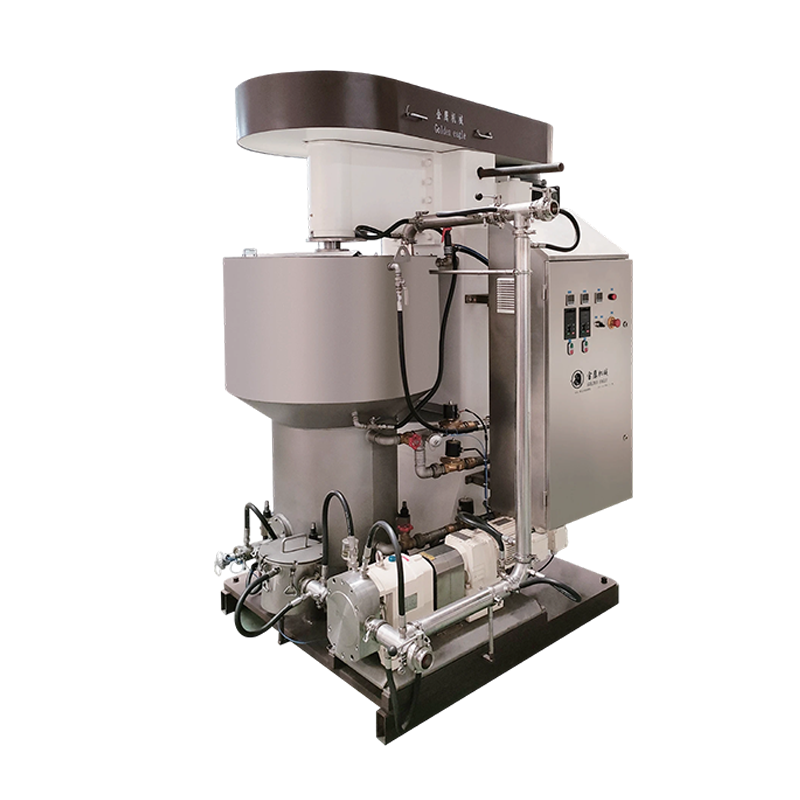
Nougat čini strukturnu i teksturalnu osnovu mnogih legendarnih kompozitnih čokoladica. Postizanje prepoznatljive lagane teksture koja je mekana za žvakanje u potpunosti ovisi o kontroliranoj mehaničkoj aeraciji. Miješalice za prozračivanje nugata rade otapanjem zraka pod pritiskom u vruću, koncentriranu matricu šećernog sirupa u kombinaciji sa sredstvima za mućenje poput albumina jaja ili hidroliziranih biljnih proteina.
Inženjerski izazov leži u održavanju stabilne plinsko-tekuće emulzije dok se sirup hladi i kristalizira. Napredne miješalice koriste geometriju glave rotora i statora visokog smicanja zatvorenu unutar komore za miješanje pod tlakom. Šećerni sirup pumpa se pomoću potisnih pumpi u komoru, gdje se istovremeno ubrizgava filtrirani komprimirani zrak pod tlakom u rasponu od 3 do 6 bara.
Specifikacije za pripremu mase i kuhanje sirupa
Prije prozračivanja, sirup se mora kuhati do točno određenog sadržaja suhe tvari, obično između 88 i 94 posto. Kuhala s kontinuiranom spiralom ili tankoslojni isparivači upareni su s automatskim senzorima za praćenje vlage. Ako profil vlage odstupa čak i za 0,5 posto, dobiveni nugat bit će ili previše ljepljiv za rezanje ili previše krt da bi prošao kroz nizvodne valjke.
| Parametar procesa | Ciljni domet | Kritični kontrolni mehanizam |
|---|---|---|
| Temperatura kuhanja sirupa | 125 do 138 Celzijevih stupnjeva | Modulirajući ventili za kontrolu pare |
| Tlak u komori za prozračivanje | 3,5 do 5,0 bara | Automatizirani proporcionalni protutlačni ventili |
| Brzina smicanja rotora i statora | 250 do 450 okretaja u minuti | Indukcijski motori s promjenjivom frekvencijom |
| Konačna gustoća nugata | 0,65 do 0,85 grama po kubnom centimetru | Inline Coriolisovi mjerači masenog protoka |
Nakon što je ugrađeni senzori potvrdili optimalnu gustoću prozračivanja, prozračena masa se mjeri kroz obložene, kaljene cijevi kako bi se spriječilo prerano stvrdnjavanje. Obložene linije za isporuku zagrijavaju se putem petlje za cirkulaciju vode stabilizirane točno na 65 stupnjeva Celzijusa.
Višeslojna oprema za ekstruziju i oblikovanje ploča
Pretvaranje rasutog gaziranog nugata i kuhane karamele u vrlo ujednačenu, višeslojnu ploču zahtijeva robusnu opremu za oblikovanje ploča. Strukturni integritet i ujednačenost dijelova milijuna šipki izravno ovise o mehaničkoj točnosti ovih masivnih kalibracijskih valjaka.
Za konfiguraciju višeslojne šipke, proces počinje na početnoj stanici za oblikovanje ploče. Specijalizirani lijevak s dva valjka prima gazirani nugat. Ovi se valjci iznutra hlade preko petlji cirkulacije glikol-voda. Nugat se komprimira u savršeno glatku ploču točne debljine na kontinuiranoj pokretnoj traci za hranu. Površina valjaka tretirana je neljepljivim, laserski ugraviranim mikroteksturama kako bi se spriječilo lijepljenje bez potrebe za kemijskim sredstvima protiv ljepila.
Dinamika taloženja sloja karamele
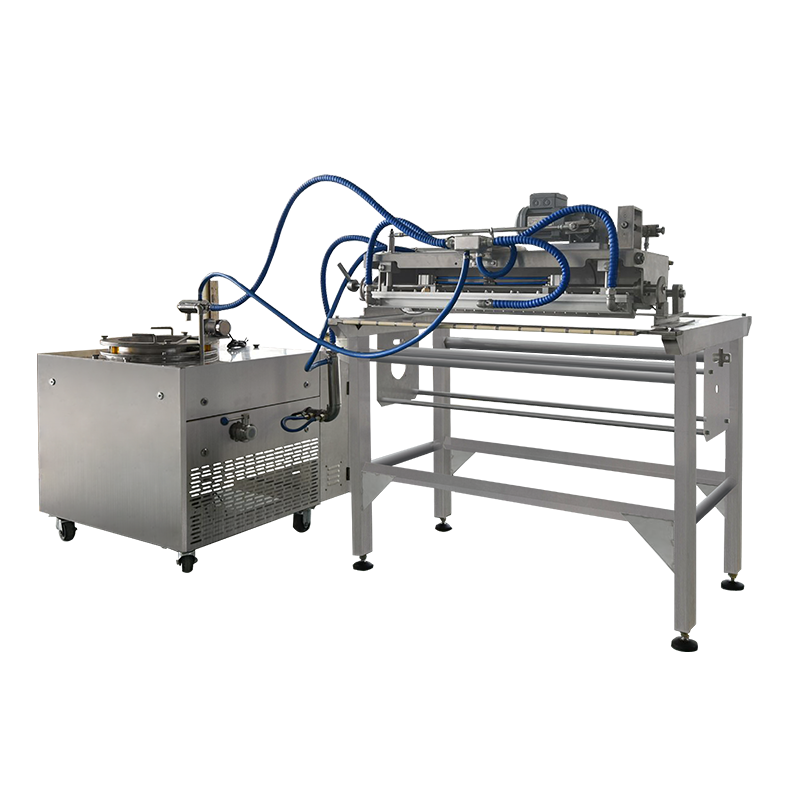
Nakon što se osnovni sloj nugata formira i stabilizira na traci, on se pomiče izravno ispod stanice za taloženje sekundarnog sloja karamele. Karamela predstavlja jasne inženjerske poteškoće zbog svoje viskoelastične prirode i visokog zadržavanja topline. Glava za taloženje mora nanijeti jednoliku, tekuću ploču karamele preko pokretne nugat ploče na temperaturama između 85 i 95 stupnjeva Celzijusa.
Odlagač ima grijani lijevak s omotačem opremljen unutarnjim valjkom za uvlačenje i podesivim preciznim oštricom. Visinom ove oštrice upravljaju visoko precizni servo aktuatori, omogućujući mikropodešavanja u stvarnom vremenu na temelju podataka o debljini koje daju nizvodni laserski senzori za skeniranje.
Inženjering preciznog rezanja i posipanja kikirikija
Neposredno nakon taloženja karamele, dok sloj karamele ostaje topao i ljepljiv, proizvod prolazi ispod volumetrijskog sustava za hranjenje i prešanje oraha. Prženi kikiriki mora biti raspoređen po matrici karamele s točnom prostornom homogenošću. Ova ujednačenost je vitalna za dosljednu težinu šipke i estetiku poprečnog presjeka.
- Volumetrijsko doziranje: Kikiriki se dozira iz oscilirajućeg spremnika za suhe sastojke opremljenog integriranim mjernim ćelijama za praćenje stope iscrpljenosti mase.
- Gravimetrijske vibracijske hranilice: Skup frekvencijski kontroliranih vibracijskih kanala širi kikiriki po cijeloj širini ploče karamele, izbjegavajući praznine ili pretjerano grupiranje.
- Mehanička integracija: Ploča zatim prolazi ispod kalibriranog valjka za utiskivanje. Ovaj valjak nježno utiskuje kikiriki u topli sloj karamele, zaključavajući ih na mjestu bez lomljenja orašastih plodova ili izobličenja sloja nugata ispod njega.
Prerada žitnih pločica i brzi giljotinski rezači
Dok čokoladice ovise o duktilnoj karameli i gaziranoj masi, kompozitne pločice od žitarica predstavljaju potpuno drugačiji profil materijala. Moderna linija za proizvodnju žitnih pločica mora obraditi osjetljiva, lomljiva, hrskava zrna, valjanu zob, sušeno voće i viskozna veziva šećera ili meda bez drobljenja lomljivih komponenti. Održavanje strukturalnog integriteta ključno je za postizanje hrskave teksture koju potrošači očekuju.
Vezivo i suhi agregati miješaju se u kontinuiranim mješalicama s dvostrukom osovinom konfiguriranim za primjenu minimalne sile smicanja. Masa se zatim prenosi u specijaliziranu niskotlačnu formu za oblikovanje ploča. Umjesto upotrebe visokotlačnih kompresijskih valjaka koji bi mogli razbiti zrna žitarica, ovi sustavi koriste višestruke nježne kalibracijske valjke. Ovi valjci polako sabijaju masu u kohezivnu matricu jednolike gustoće i debljine.
Kinematika brzohodnih giljotinskih rezača
Nakon što ploča slatkiša ili žitarica prođe kroz prošireni višeslojni rashladni tunel i postigne strukturnu krutost, mora se izrezati na pojedinačne dimenzije šipki. Ovaj proces je podijeljen u dvije različite faze: uzdužno rezanje i poprečno rezanje. Uzdužno rezanje izvodi niz ultraoštrih, kružnih rotirajućih oštrica koje rastavljaju široku ploču u paralelne vrpce.
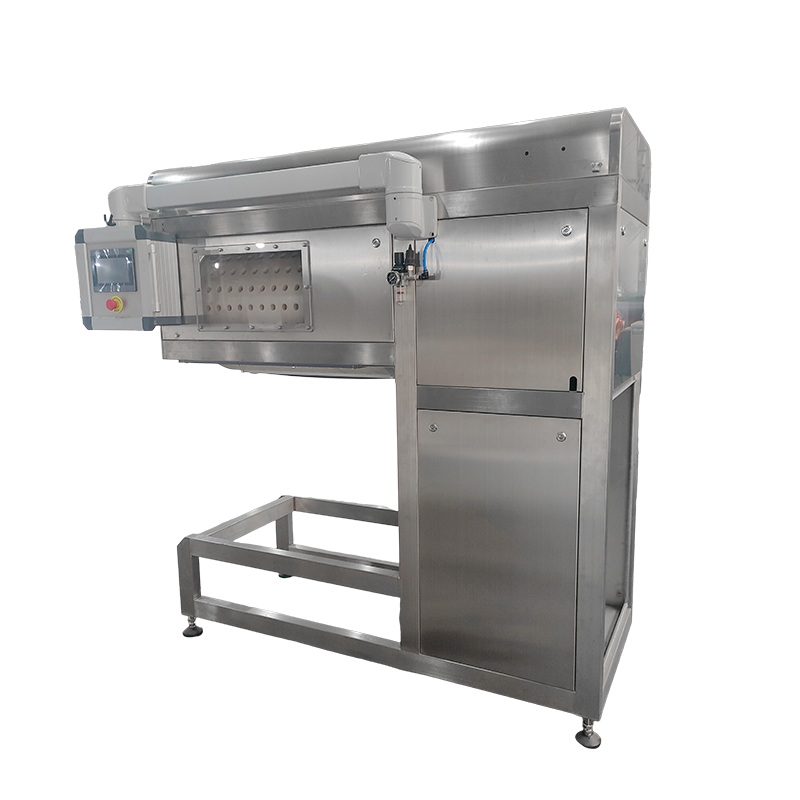
Mehanička jezgra područja rezanja je brzi giljotinski rezač, koji izvodi poprečne rezove. Za moderne linije koje rade pri velikim brzinama transportera, standardni stacionarni okomiti rezač uzrokovao bi gomilanje proizvoda i zgnječio šipke. Stoga inženjeri koriste složen mehanički mehanizam poznat kao leteća giljotina.
Kako bi se spriječilo da se ljepljiva karamela, nugat ili šećerna veziva zalijepe za oštricu, napredni sustavi giljotine uključuju visokofrekventne ultrazvučne sonde. Ovi pretvarači vibriraju oštricu oštrice na 20 kHz ili 35 kHz. Ova ultrazvučna vibracija smanjuje trenje, eliminira ljepljive naslage, osigurava čiste rezove i smanjuje otpad proizvoda.
Integriranje komponenti keksa s konditorskim linijama
Mnogi napredni formati grickalica kombiniraju hrskave podloge od keksa sa slojevima nugata, karamele ili čokolade. Postizanje ove mješavine zahtijeva besprijekorno povezivanje kontinuiranog industrijskog stroja za izradu keksa s konditorskom linijom. Komponenta keksa mora odgovarati točnoj brzini protoka, širini i poravnanju opreme za oblikovanje čokolade.
Integracija automatske linije za proizvodnju keksa zahtijeva napredne upravljačke mreže, kojima obično upravljaju centralni programabilni logički kontroleri (PLC) koji komuniciraju putem industrijskih Ethernet protokola velike brzine. Ako dođe do promjene brzine u pećnici za pečenje ili transportnoj traci za hlađenje, sustavi za oblikovanje i glaziranje moraju automatski prilagoditi svoje parametre kako bi spriječili zaglavljivanje proizvoda ili praznine.
Termodinamički izazovi u kombiniranju slojeva biskvita i slastica
Keksi izlaze iz rashladnih transportera s niskim sadržajem vlage i temperaturom okoline. Ako se topli sloj karamele ili nugata visoke vlažnosti stavi izravno na suhi biskvit bez pripreme, doći će do termodinamičke migracije vlage. S vremenom biskvit upija vodu iz susjedne slastičarske mase, gubi prhkost i postaje mekan, a karamela postaje suha i tvrda.
Kako bi uklonili ovaj problem, automatizirane linije instaliraju zone za kondicioniranje i mikro-glazure između linija za proizvodnju nugata i sustave za rukovanje keksima. Mikro-enrober nanosi ultratanak zaštitni sloj čistog kakao maslaca ili složenog premaza na bazi masti na gornju površinu keksa. Ova barijera zatvara poroznu strukturu pečenog tijesta, blokirajući prijenos vlage i čuvajući različite teksture svakog sloja tijekom njegovog roka trajanja.
Često postavljana pitanja
P1: Kako ultrazvučna oštrica giljotine sprječava lijepljenje karamele i nugata tijekom rezanja velikom brzinom?
Ultrazvučne giljotine koriste piezo-električni pretvarač za vibriranje rezne oštrice na frekvencijama između 20 i 35 kHz. Ova brza mikrovibracija stvara površinu s iznimno niskim trenjem, čineći gotovo nemogućim prianjanje viskoelastičnih materijala poput karamele i nugata na metal oštrice. Osigurava savršeno čiste okomite rezove, smanjuje deformaciju proizvoda i eliminira česta zaustavljanja linije potrebna za čišćenje tradicionalnih mehaničkih oštrica.
P2: Koji je primarni uzrok varijacije težine u automatiziranoj liniji za proizvodnju žitnih pločica i kako se to kontrolira?
Primarni uzrok varijacije težine je nejednaka nasipna gustoća u miješanoj masi žitarica prije nego ona uđe u fazu kompresije. Ovom varijacijom upravlja se ugradnjom automatiziranih gravimetrijskih sustava za dopremanje i laserskih skenera profila s više točaka neposredno prije ploča za oblikovanje. Ako skeneri otkriju odstupanje u debljini ili gustoći, šalje se signal za podešavanje servo motora na kalibracijskim valjcima. To omogućuje prilagodbe u stvarnom vremenu za održavanje težine proizvoda unutar tolerancije od 1 posto.
P3: Zašto je potrebno strogo temperaturno zoniranje unutar rashladnih tunela višeslojne linije slatkiša?
Višeslojna pločica sadrži komponente s različitim toplinskim svojstvima, poput nugata, karamele, orašastih plodova i čokolade. Šokiranje tople ploče ekstremno hladnim zrakom može uzrokovati neravnomjerno skupljanje, što dovodi do savijanja ploče, pukotina ili cvjetanja čokoladne masnoće. Tuneli za hlađenje "ključ u ruke" koriste različite zone s kontroliranom temperaturom, počevši s umjerenim hlađenjem za stabilizaciju karamele i nugata, nakon čega slijede hladne zone za učvršćivanje strukture i završavaju sa zonom ponovnog zagrijavanja za podizanje temperature šipke iznad točke rosišta okoline, sprječavajući kondenzaciju vode prije pakiranja.
P4: Kako se industrijski stroj za izradu keksa sinkronizira s linijom slatkiša ako se njihove brzine obrade razlikuju?
Sinkronizacijom upravlja automatizirani višeslojni sustav međuspremnika i indeksiranja. Visokoprecizni fotoelektrični senzori nadziru protok automatske linije za proizvodnju keksa. Ako linija keksa radi brže od nizvodne linije slatkiša, višak keksa usmjerava se na privremene međuspremnike. Glavni PLC koristi pogone promjenjive frekvencije za kontinuirano prilagođavanje brzine transportera za indeksiranje, osiguravajući da keksi stignu točno usklađeni sa stanicama za odlaganje nugata i karamele.
P5: Koji su sanitarni postupci dizajnirani u modernim linijama za ekstruziju slastica po principu "ključ u ruke"?
Moderni proizvodni sustavi po principu "ključ u ruke" koriste napredne sustave Clean-In-Place (CIP) za svu opremu za pripremu mase i rukovanje tekućinama, u kombinaciji s načelima Design-for-Sanitation za mehaničke strojeve. Formeri, odlagači i rezači izrađeni su od glatkih, otvorenih okvira od nehrđajućeg čelika koji su otporni na skupljanje vode, imaju motore za ispiranje s oznakom IP69K i imaju pokretne trake za brzo otpuštanje. Ovaj dizajn omogućuje timovima za održavanje da temeljito očiste i dezinficiraju strojeve uz minimalno vrijeme zastoja, osiguravajući potpunu usklađenost s međunarodnim standardima sigurnosti hrane.