

Kako napredne linije za odlaganje i kalupljenje povećavaju proizvodnju slastica
Sustavi za industrijsko oblikovanje slastica
Proizvodnja slastica velikih količina zahtijeva apsolutnu preciznost, toplinsku kontrolu i mehaničku pouzdanost. U središtu moderne industrijske prerade čokolade su automatizirani sustavi projektirani za transformaciju tekuće čokoladne mase u strukturirane, temperirane i savršeno porcionirane finalne proizvode. Bilo da obrađuju čvrste blokove, zamršene punjene praline, mini drops ili leću sa šećernom ljuskom, proizvodni pogoni moraju primijeniti specijalizirane konfiguracije za oblikovanje kako bi postigli dosljednost u milijunima jedinica dnevno.
Prijelaz s ručne ili poluautomatizirane serijske proizvodnje na potpuno kontinuirane operacije uključuje duboko razumijevanje dinamike fluida, termodinamičkog hlađenja i mehaničke sinkronizacije. Tekuća čokolada ponaša se kao ne-Newtonov fluid, pokazujući tiksotropna svojstva koja zahtijevaju stalno miješanje, točne temperaturne raspone i pažljivo izračunate smične naprezanja tijekom procesa taloženja. Manje varijacije u temperaturi mase ili mehaničkom tlaku mogu dovesti do strukturnih nedostataka, slabe stabilnosti cvjetanja masti ili nedosljednih težina proizvoda. Kako bi ublažili te rizike, moderni slastičarski pogoni implementiraju potpuno integrirane sustave kao što su q11 automatska linija za oblikovanje čokolade za stabilizaciju varijabli kroz životni ciklus proizvodnje.
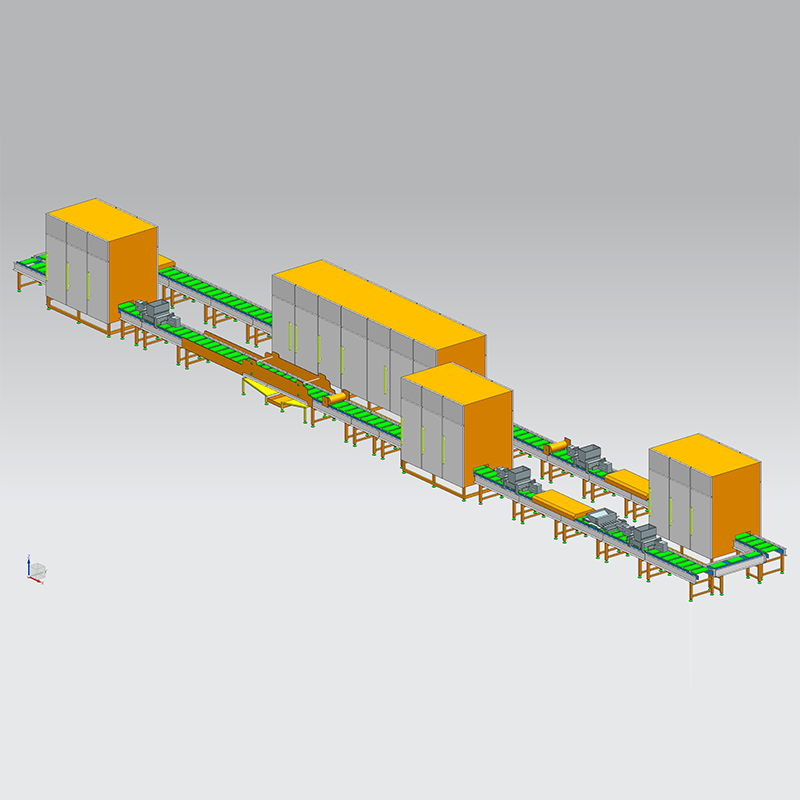
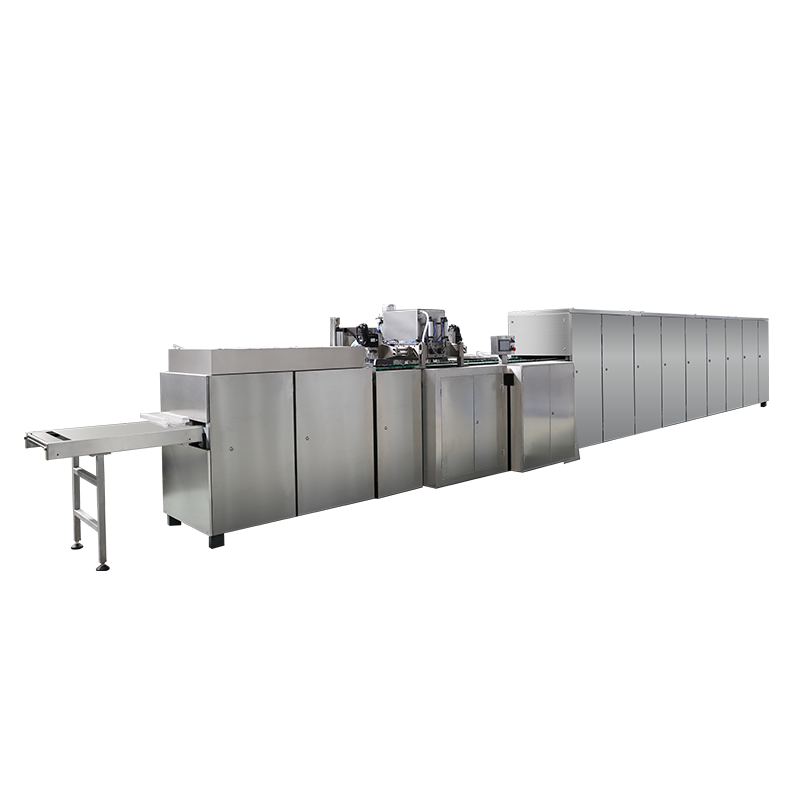
Mehanika Q11 automatske linije za oblikovanje čokolade
Arhitektura obrade automatiziranog stroja za oblikovanje čokolade vrti se oko kontinuirane petlje u kojoj se kruti polikarbonatni kalupi podvrgavaju nizu preciznih toplinskih i mehaničkih obrada. Polikarbonat je odabran kao primarni materijal za moderne kalupe za slastice zbog svoje visoke otpornosti na udarce, stabilnosti dimenzija pri temperaturnim fluktuacijama i izvrsne glatke površine koja daje sjaj visokog sjaja gotovoj čokoladici.
Slijed procesa unutar višenamjenskog stroja za izradu pločica čokolade može se podijeliti u nekoliko kritičnih faza:
- Prethodno zagrijavanje kalupa: Prije nego bilo koja tekuća masa dotakne polikarbonatnu površinu, prazni kalupi prolaze kroz infracrveni ili konvektivni grijaći tunel. Podizanje temperature kalupa unutar 1 do 2 stupnja temperirane čokoladne mase (obično 29 do 31 stupanj Celzijusa) sprječava preuranjeni toplinski šok, osiguravajući optimalnu kristalizaciju lipida na površini.
- Volumetrijsko polaganje: Prethodno zagrijani kalupi napreduju ispod stroja za odlaganje čokolade sa servo pogonom. Odlagač koristi precizne klipove za izvlačenje kalibriranog volumena čokolade iz grijanog lijevka s omotačem i istiskivanje izravno u šupljine kalupa.
- Mehaničko vađenje iz kalupa: Nakon skrućivanja u rashladnom tunelu, kalupi se preokreću, a mehanički mehanizam za točenje ili pneumatski mehanizam za savijanje oslobađa čvrste šipke na sanitarnu pokretnu traku za pakiranje.
Multi-Shot tehnologije taloženja čokolade
Napredne konfiguracije unutar linije za oblikovanje čokolade koriste višestruke glave za taloženje čokolade. To omogućuje istovremeno ili sekvencijalno ubrizgavanje različitih masa u jednu šupljinu. Na primjer, sustav s dvostrukom injekcijom može izvršiti proizvodnju pralina s punim središtem ekstrudiranjem vanjske ljuske mliječne čokolade uz istodobno ubrizgavanje tekuće praline, kreme ili jezgre karamele kroz koncentrični unutarnji mehanizam mlaznice mlaznice. Ova precizna koordinacija sprječava da materijal jezgre probije vanjsku ljusku tijekom faze skrućivanja.
Tehničke specifikacije konfiguracija industrijskog kalupljenja
Kako bi se održao dosljedan protok proizvoda i mehanička sinkronizacija, industrijske linije rade unutar krutih mehaničkih i termodinamičkih radnih parametara. U tablici u nastavku ocrtavaju se inženjerska mjerila za procese stroja za oblikovanje čvrste i višestruke čokolade koji rade pri najvećem kapacitetu.
| Procesna varijabla | Čvrsti blok čokolade | Praline punjene sredinom | Dvobojni uključeni predmet |
|---|---|---|---|
| Temp. predgrijanja kalupa | 28 do 30 Celzijevih stupnjeva | 29 do 31 stupanj Celzija | 28 do 29 Celzijevih stupnjeva |
| Brzina ciklusa klipa | 22 do 28 udaraca u minuti | 18 do 22 udarca u minuti | 15 do 20 udaraca u minuti |
| Frekvencija vibracije | 45 do 50 herca | 35 do 40 herca | 40 do 45 herca |
| Vrijeme tunela za hlađenje | 18 do 24 minute | 25 do 35 minuta | 20 do 26 minuta |
| Brzina zraka | 4,5 do 6,0 metara u sekundi | 3,5 do 4,5 metara u sekundi | 4,0 do 5,0 metara u sekundi |
Fizika proizvodnje čokoladnih komadića
Industrijski pekarski i slastičarski postupci uvelike se oslanjaju na standardizirane komponente u obliku kapi. Prilikom ocjenjivanja linija komadića čokolade postavljanja, ključno pitanje je često: kako se čokoladni čips proizvodi u golemim razmjerima bez žrtvovanja uniformnosti oblika? Odgovor leži u mehaničkom djelovanju industrijskog odlagača čipova koji radi u kombinaciji s integracijom tunela za hlađenje velike brzine.

Proizvodni proces u potpunosti zaobilazi polikarbonatne kalupe, umjesto da se masa odlaže izravno na pokretnu traku od poliuretana za hranu ili nehrđajućeg čelika. Primarna komponenta koja pokreće ovaj proces je rotirajući kapljični depozitor ili razvodna ploča opremljena igličastim ventilima brzog djelovanja. Tekuća čokolada prolazi kroz nizove preciznih otvora koji se protežu cijelom širinom remena.
Kako se prave čokoladni čips: korak po korak
- Masovno punjenje i stabilizacija tlaka: Temperirana čokoladna masa pumpa se u razvodni razvodnik s plaštom. Unutarnji tlak mora ostati potpuno ujednačen po cijeloj širini razvodnika kako bi se osiguralo da strugotine položene na vanjskim rubovima imaju točno istu masu kao one u sredini.
- Formiranje kapi: Kako se mlaznica za taloženje otvara, određena količina čokolade teče na pokretnu traku. Brzina čokoladne mase prema dolje i horizontalna brzina trake međusobno djeluju kako bi formirale osnovni promjer čipsa.
- Akcija pucanja: Kako bi se stvorio karakterističan šiljati vrh čokoladnog gumba ili komadića, sklop mlaznice ili igličasti ventil oštro prekida protok dok izvodi lagani okomiti pokret prema gore ili koristi brzi puls komprimiranog zraka. Ovo odvaja rep tekuće mase, dopuštajući površinskoj napetosti da povuče vrh u točku prije nego što udari u rashladni pojas.
- Brzo konvektivno hlađenje: Traka odmah prenosi redove formiranih strugotina u višezonski rashladni tunel. Budući da je omjer površine i volumena čipa puno veći nego kod standardne čokoladice, profilom hlađenja mora se agresivno upravljati kako bi se zaključala kristalna struktura bez uzrokovanja toplinskog pucanja ili netemperirane baze.
Oblikovanje i kalandriranje na proizvodnim linijama čokoladnih zrna
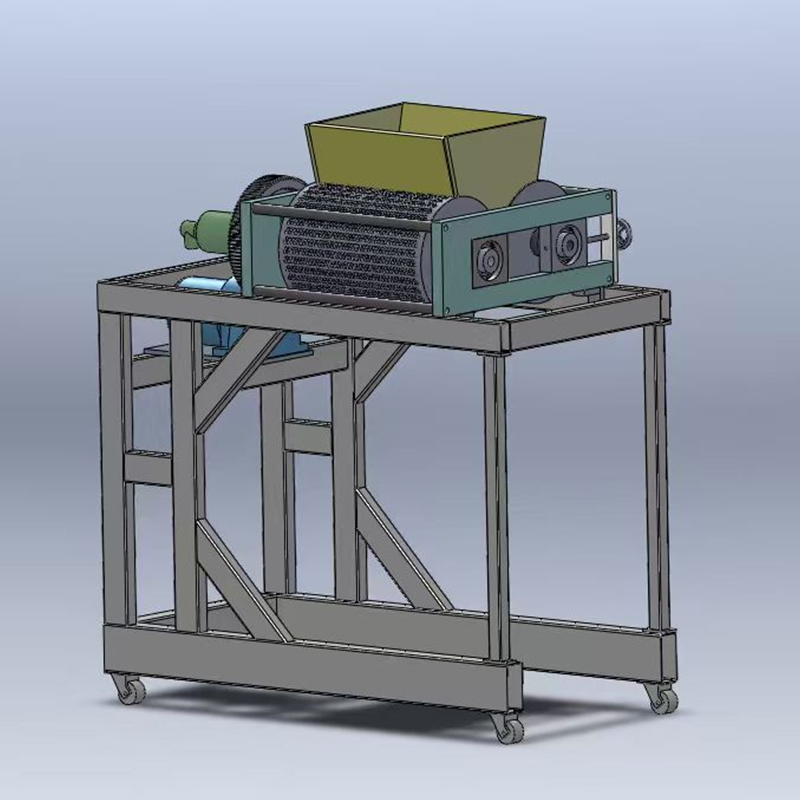
Čokoladne leće, grah ili kuglice predstavljaju jedinstven proizvodni izazov zbog svojih trodimenzionalnih zakrivljenih površina. Za razliku od pločica ili čipsa, koji imaju ravnu donju stranu jer ne leže na površini kalupa ili pokretnoj traci, čokoladni gumbi i središta u obliku zrna zahtijevaju potpunu strukturnu izolaciju tijekom oblikovanja. To se postiže specijaliziranim linija za proizvodnju čokoladnih zrna koristeći tehnologiju kalandriranja s dvostrukim valjkom.
Proces ovisi o dva paralelna, suprotno rotirajuća čelična valjka koji su iznutra ohlađeni na temperature ispod ništice (često između -15 i -25 stupnjeva Celzijusa). Površine ovih valjaka su precizno strojno obrađene s odgovarajućim polušupljinama. Kako se tekuća, netemperirana ili djelomično temperirana čokolada dovodi u točku stiskanja između dva valjka, masa se trenutno smrzava nakon kontakta s hladnim čeličnim površinama.
Ohlađeni valjci sabijaju čokoladu u neprekinutu mrežu ili list koji se sastoji od središta skrutnutih zrnaca koje zajedno drži tanki sloj čokolade. Ova hladna, lomljiva mreža ispušta se s donje strane valjaka na kontinuiranu pokretnu traku za hlađenje. Transportna traka transportira tkaninu kroz stabilizacijski tunel gdje unutarnja struktura čokolade završava stvrdnjavanje kroz cijeli volumen jezgre.
Nakon što se potpuno skrutne, mreža prelazi u mehanički bubanj za prevrtanje. Rotirajuće kretanje bubnja uzrokuje pucanje lomljivih rubova i odvajanje od stvrdnutih jezgri. Odvojene pahuljice skupljaju se ispod sita i vraćaju u spremnik za topljenje radi potpunog recikliranja, čime se osigurava nula otpada od sirovina. Glatka, zaobljena središta čokoladnih zrnaca tada su spremna za prijenos u odjel za oblaganje šećerom, gdje se u bubnjevima za tepsiju nanosi više slojeva sirupa i voska za poliranje kako bi se postigla konačna hrskava vanjska ljuska.
Termodinamičko hlađenje i stabilizacija kristala
Učinkovitost bilo kojeg odlagača ili stroja za kalupljenje izravno je ograničena mogućnostima njegove nizvodne integracije rashladnog tunela. Stvrdnjavanje čokolade nije samo proces smanjenja temperature; složen je proces kristalizacije. Kakao maslac sastoji se od višestrukih polimorfnih glicerida koji se moraju prevesti u stabilne kristale Forme V kako bi se zajamčila strukturna tvrdoća, čisto ugrizanje i dugotrajna otpornost na cvjetanje masti.
Industrijski rashladni tuneli projektirani su s različitim operativnim zonama kako bi se optimizirao ovaj kristalni prijelaz:
- Zona 1: Prethodno hlađenje zračenjem: Ova početna zona nježno smanjuje temperaturu ulazne čokoladne mase s otprilike 30 stupnjeva Celzijusa na 24 stupnja Celzijusa pomoću zračećih rashladnih ploča ili strujanja zraka niske brzine. Ovaj spori početni korak sprječava nastanak nestabilnih kristala Forme IV na gornjoj površini čokoladnog proizvoda.
- Zona 2: Konvektivno skrućivanje: Ovo je najhladnije područje tunela, koje koristi strujanje zraka velike brzine, suprotno struji na temperaturama u rasponu između 11 i 14 stupnjeva Celzijusa. Ova faza brzo izvlači latentnu toplinu kristalizacije koju oslobađaju stabilizirajući lipidi kakao maslaca.
- Zona 3: Ponovno zagrijavanje i kondicioniranje: Prije izlaska u otvorenu prostoriju za pakiranje, čokolada prolazi kroz završnu komoru u kojoj se temperatura postupno podiže natrag na 16 do 18 stupnjeva Celzijusa. Ovo dovodi proizvod iznad ambijentalne točke rosišta proizvodnog poda, eliminirajući rizik od stvaranja kondenzacije vode na površini čokolade, koja bi inače otopila površinske šećere i uzrokovala trajne kvarove šećernog cvjetanja.
Česta pitanja o proizvodnji slastica
P1: Zašto polikarbonatni kalupi zahtijevaju precizno prethodno zagrijavanje prije stavljanja čokolade?
Ako se čokolada stavi u hladne polikarbonatne kalupe, tekuća masa prolazi trenutni toplinski šok. Ovo brzo hlađenje uzrokuje trenutačno stvaranje nestabilnih lipidnih kristala na površini, što rezultira mutnom vanjskom završnom obradom, strukturnom lomljivošću i nedostatkom čistog vađenja iz kalupa. Prethodno zagrijavanje na 1 do 2 stupnja temperirane mase osigurava da se stabilni kristali Forme V ravnomjerno formiraju po cijeloj površini sučelja.
P2: Kako linija čokoladnih komadića prilagođava fizičku veličinu kapljica?
Broj po kilogramu ili fizička veličina čokoladnih komadića kontrolira se podešavanjem triju različitih varijabli: volumetrijskog pomaka klipa depozitora, linearne brzine transportne trake koja se nalazi ispod te viskoznosti temperirane čokoladne mase ovisne o temperaturi. Finije prilagodbe oblika vrha obavljaju se promjenom vremena vertikalnog hoda mehanizma za odvajanje mlaznice.
P3: Može li standardna automatska linija za kalupljenje proizvoditi čokoladne formulacije s dodatkom orašastih plodova?
Da, pod uvjetom da je jedinica za odlaganje opremljena posebnim inkluzijskim ventilima i rotacijskim mehanizmom za upravljanje. Uključeni komadići moraju biti točno narezani na kockice i izmiješani u homogenu smjesu unutar lijevka za miješanje s omotačem prije ulaska u razvodnik taložnika kako bi se spriječilo mehaničko začepljenje unutar klipnih komora ili ploča mlaznica.
P4: Što uzrokuje lomljenje ili pucanje zrna čokolade tijekom faze kalandriranja valjkom?
Do pucanja dolazi ako su temperature ohlađenog valjka postavljene prenisko u odnosu na radnu brzinu punjenja, uzrokujući da čokoladna masa postane pretjerano lomljiva prije nego što se struktura mreže potpuno formira. Alternativno, to može biti uzrokovano nepravilnim poravnavanjem odgovarajućih polušupljina na dva suprotno rotirajuća valjka, stvarajući strukturne slabosti duž središnje ravnine bljeskalice.
P5: Zašto je odvlaživanje kritično unutar krugova klimatizacije rashladnih tunela?
Sustavi za odvlaživanje održavaju relativnu vlažnost unutar rashladnog tunela ispod 45 posto. Ako topao, vlažan tvornički zrak iz okoline uđe u rashladne zone, vlaga će se kondenzirati na hladnim površinama proizvoda. Ova kondenzacija otapa saharozu prisutnu u čokoladnoj formulaciji, koja ostavlja za sobom bijeli, praškasti kristalni talog poznat kao šećerno cvjetanje nakon što vlaga ispari.