

1. Introduction: The Three Pillars of Modern Chocolate Mass Refining
Industrial chocolate production relies on a precise sequence of mechanical and thermal operations that transform raw cocoa solids, sugar crystals, i fats into a smooth, homogeneous paste. The efficiency of this transformation depends heavily on three critical stages: smanjenje veličine čestica šećera , ukapljivanje i miješanje masti , and mikromljevenje zrna kakaovca i suhih sastojaka . When these stages are not optimized, manufacturers face extended conching times, higher energy consumption, and final products with gritty mouthfeel or inconsistent viscosity.
This guide focuses on practical, data-driven methods to enhance cocoa infeed handling and masa refining through the strategic use of industrial pulverizers, melting tanks, and ball mill systems. We will examine each equipment category's role in achieving target particle size distributions (typically 18-30 microns for premium chocolate) while maintaining throughput rates above 500 kg/h in continuous lines.
Drawing from operational data collected across medium-scale confectionery plants, the following sections present measurable improvements in refining efficiency when process parameters are correctly calibrated. For example, reducing sugar particle size from 200 microns to 40 microns before mixing can shorten the subsequent ball milling time by up to 35 percent.
2. Raw Material Preparation: Cocoa Infeed and Sugar Pulverizing
Cocoa infeed – the mass flow of cocoa nibs, cocoa liquor, and sugar into the refining line – determines the consistency of the intermediate slurry. Variation in feed rates or particle size distribution causes fluctuations in milling efficiency downstream. A stable infeed requires two parallel processes: sugar is pulverized to a fine powder, while cocoa liquor is kept fluid through temperature control.
2.1 High-Speed Sugar Pulverizing: Achieving Consistent Powder Flow
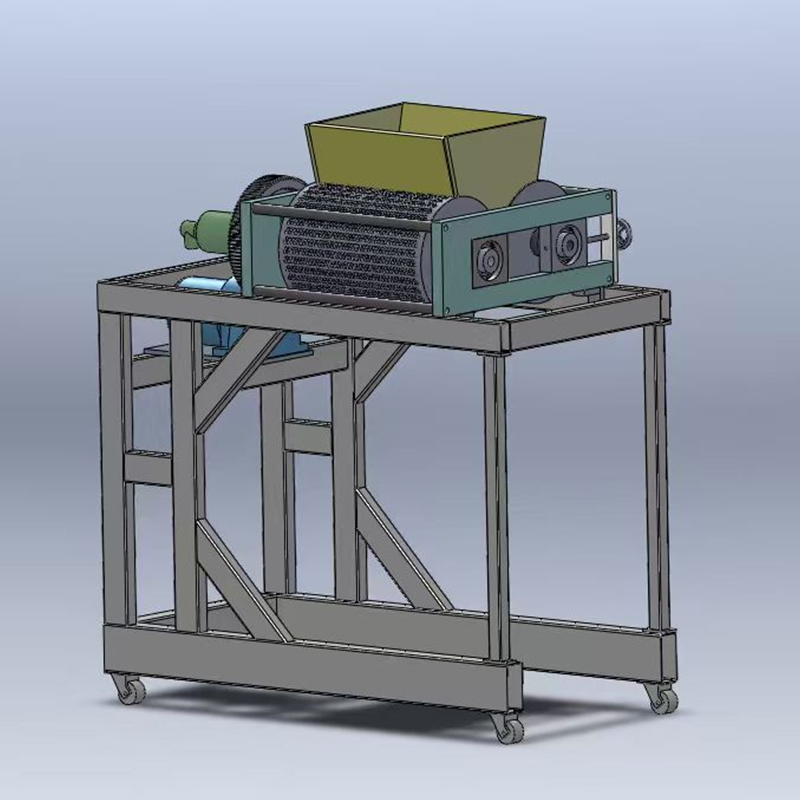
Granulated sugar typically enters the process with a mean particle size of 400-600 microns. Without pre-milling, these large crystals overload the ball mill, leading to localized overheating and uneven size reduction. The SFJ brzo raspršivač šećera addresses this by using a pin-disk grinding mechanism that operates at tip speeds exceeding 100 m/s. At this velocity, sugar crystals fracture along cleavage planes, producing a fine powder with 90 percent of particles below 100 microns.
Field data from a confectionery plant processing 2.5 tons of sugar per shift showed that switching to a high-speed pulverizer reduced the pre-milled sugar's D90 (90th percentile particle size) from 210 microns to 74 microns. This finer sugar powder enabled the downstream ball mill to achieve a final chocolate mass D90 of 22 microns in just 3.5 hours – a reduction of 1.2 hours compared to using unmilled sugar.
Key operational parameters for sugar pulverizing:
- Rotor tip speed: 90-110 m/s (adjust based on sugar hardness)
- Classifier speed: 2000-4000 rpm to control top-cut size
- Airflow rate: 1200-1800 m³/h to prevent screen blinding
- Target particle size: D90 ≤ 80 microns for milk chocolate; ≤ 60 mikrona za tamnu čokoladu
Operators should monitor power draw and bearing temperatures closely. Povećanje struje za više od 15 posto iznad osnovne vrijednosti ukazuje na istrošene brusne igle ili prekomjernu vlagu u šećeru (iznad 0,5 posto). Incorporating a dehumidified air feed to the pulverizer can reduce moisture-related agglomeration.
3. Ukapljivanje masti i miješanje mase: uloga temperaturno kontroliranog topljenja
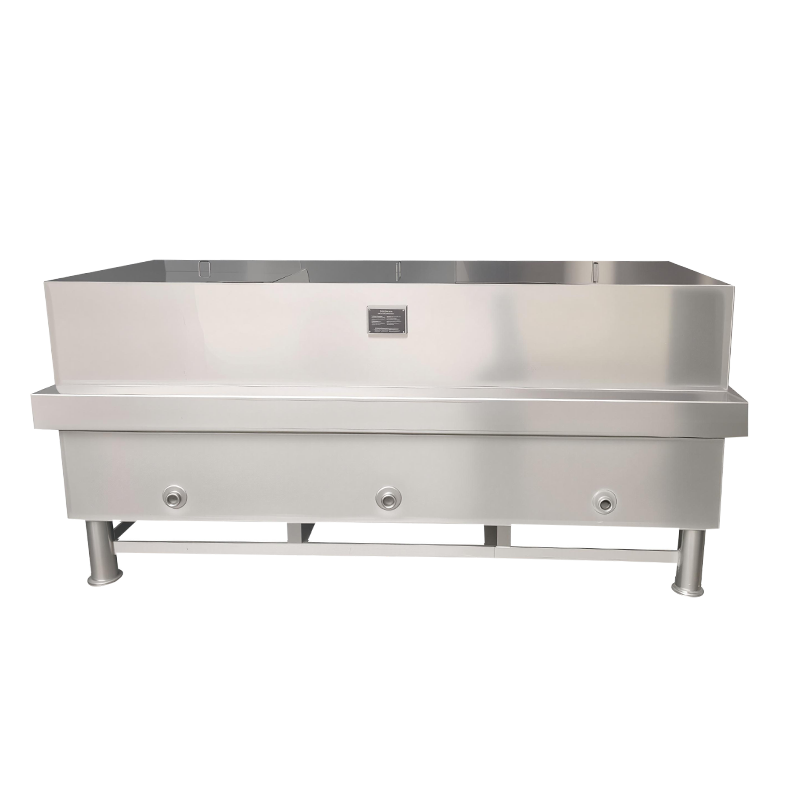
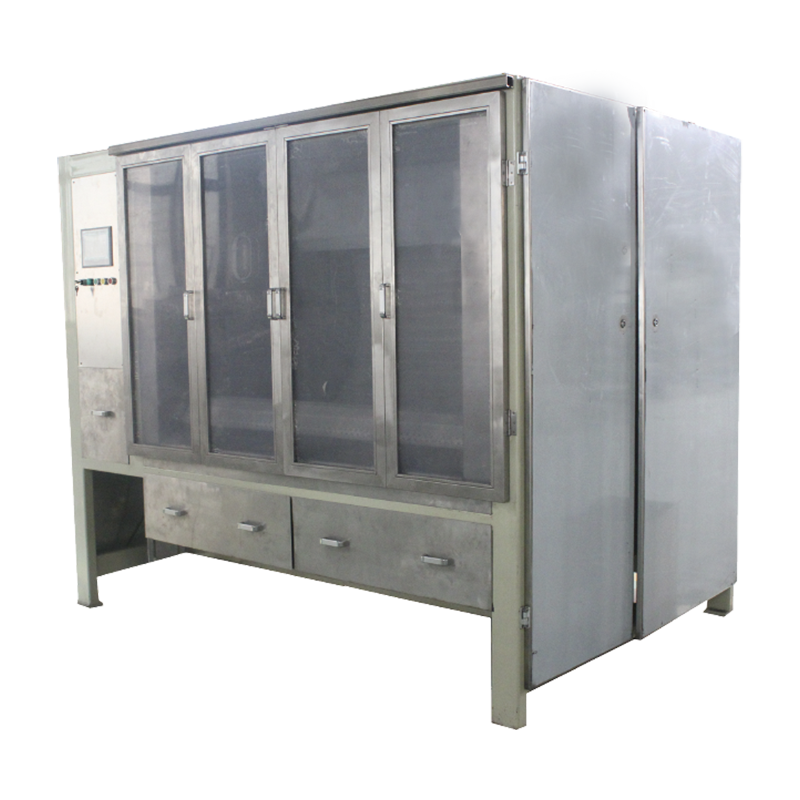
Cocoa butter and other vegetable fats must be fully liquefied before they can coat solid particles uniformly. Fat that remains partially crystalline leads to poor dispersion and agglomerates that survive the refining process. The RYJ Spremnik za topljenje masti integrates a jacketed heating system with a low-shear agitator to melt fats while preserving their polymorphic stability.
3.1 Kontinuirano topljenje masti i isporuka mase
Modern melting tanks operate in a continuous mode: fat blocks or flakes enter at one end, pass over heated surfaces (water or thermal oil jackets at 50-60°C), and exit as a clear liquid. Kritična značajka dizajna je omjer površine izmjene topline i volumena – ideally above 12 m²/m³ for rapid melting without localized hot spots. The RYJ tank achieves this through a dimpled jacket and internal baffles that promote turbulent flow.
In a practical case, a manufacturer producing 800 kg/h of dark chocolate reduced fat melting time from batch to continuous processing. The RYJ tank maintained fat exit temperature at 45°C ± 1.5°C, with a residence time of 18 minutes. This consistent fat feed eliminated the previous problem of under-melted fat particles appearing as specks in the final chocolate.
Integracija pumpe za masovnu isporuku
Following the melting tank, a lobe pump or progressive cavity pump transfers the liquefied fat to the mixing vessel where it combines with sugar powder and cocoa mass. The pump must provide pulsation-free flow to avoid air entrainment. Preporučuju se zupčaste pumpe s pogonom promjenjive frekvencije, koje održavaju izlazni tlak između 2-4 bara.
| Parametar | RYJ Spremnik za topljenje masti Typical Range | Effect on Refining |
|---|---|---|
| Temperatura topljenja | 45-55°C (cocoa butter) | Ensures complete liquefaction without degrading flavor |
| Brzina miješalice | 20-40 okretaja u minuti | Prevents fat stratification and accelerates heat transfer |
| Vrijeme boravka | 15-30 minuta | Balances melting efficiency and thermal stability |
| Izlazna vlaga masti | < 0.1 percent | Minimizira promjene viskoznosti u konačnoj masi |
4. Smanjenje veličine čestica sa sustavima kugličnih mlina
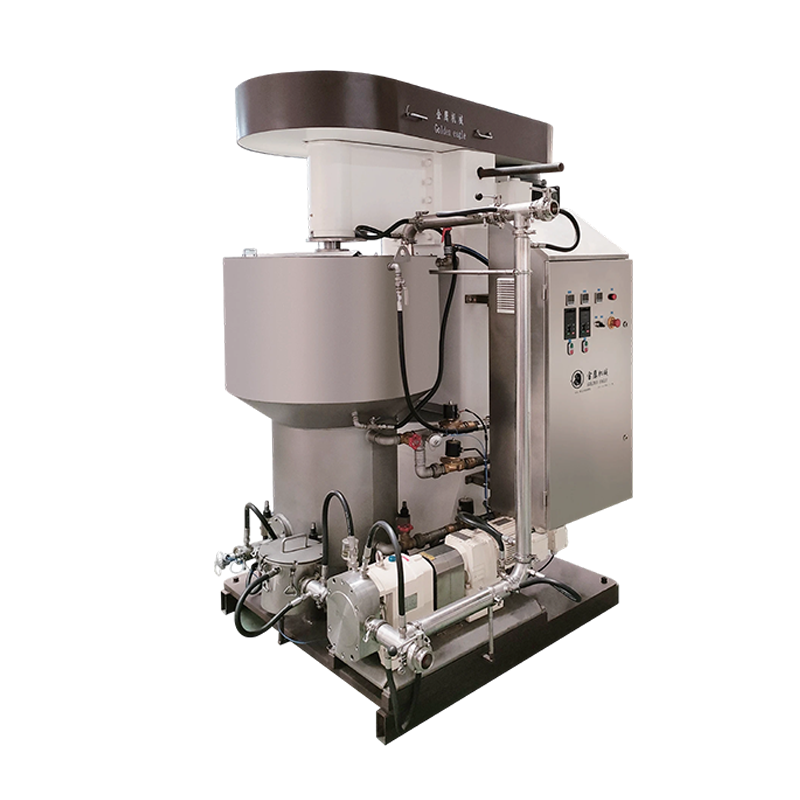
Ball milling remains the most widely used technique for reducing solid particles in chocolate mass from several hundred microns down to the target range of 15-35 microns. The Mlin za čokoladne kuglice serije QMJ (novo) incorporates several innovations to improve micro-milling efficiency: a horizontal grinding chamber with agitator arms, a dynamic separator, and a closed-loop cooling system.
4.1 Kako QMJ kuglasti mlin postiže vrhunsko mljevenje čokolade
The ball mill machine for chocolate operates on the principle of high-energy impact and attrition. Within a stationary cylindrical chamber, chrome-alloy steel balls (diameters 8-15 mm) are set into motion by a central agitator shaft with disc or pin impellers. The chocolate mass is continuously pumped through the bed of grinding media. Particles are fractured not only by direct ball-particle-ball collisions but also by shear forces generated between moving balls and the chamber wall.
Podaci iz serije mliječne čokolade od 1500 kg otkrili su da je korištenje nove serije QMJ smanjilo specifičnu potrošnju energije po toni rafinirane mase za 18 posto u usporedbi s konvencionalnim vertikalnim kugličnim mlinom. The improvement stems from a modified agitator geometry that creates a more uniform ball distribution and reduces dead zones. Final particle size distribution showed a D50 of 16 microns and a D90 of 27 microns after 4 hours of recirculation milling.
4.2 Učinkovitost mikro mljevenja i parametri kuglastog mlina
To optimize stroj za mljevenje čokolade performanse, operateri moraju uravnotežiti nekoliko varijabli:
- Ball charge ratio: 60-75 posto volumena komore. Niže punjenje smanjuje učestalost udara; veći naboj povećava viskozno zagrijavanje.
- Brzina vrha miješalice: 8-12 m/s za tamnu čokoladu (veća viskoznost) i 10-14 m/s za mliječnu čokoladu. Prevelika brzina uzrokuje centrifugiranje kuglice i neučinkovito mljevenje.
- Mass flow rate: 300-800 kg/h po komori od 500 litara. Veći protok smanjuje vrijeme zadržavanja, čineći proizvod grubljim.
- Temperatura rashladnog plašta: 18-25°C za održavanje čokoladne mase ispod 45°C, sprječavanje migracije masti.
Test optimizacije u stvarnom svijetu na kugličnom mlinu od 1000 kg pokazao je da je smanjenje promjera kugle s 15 mm na 10 mm smanjilo D90 s 33 µm na 26 µm nakon istog trajanja mljevenja. Međutim, manjim je kuglicama bilo potrebno 22 posto dulje vrijeme za postizanje iste propusnosti jer pokazuju manju energiju loma po sudaru. Optimalna mješavina kuglica često slijedi bimodalnu distribuciju: 70 posto kuglica od 12 mm i 30 posto kuglica od 8 mm.
5. Proces konširanja: konačno usavršavanje i razvoj okusa
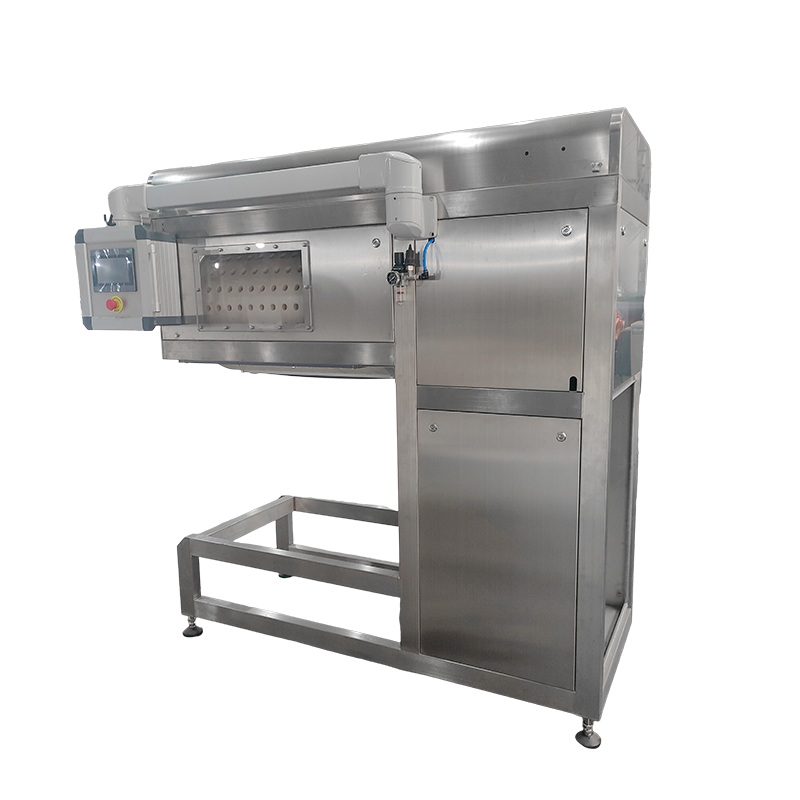
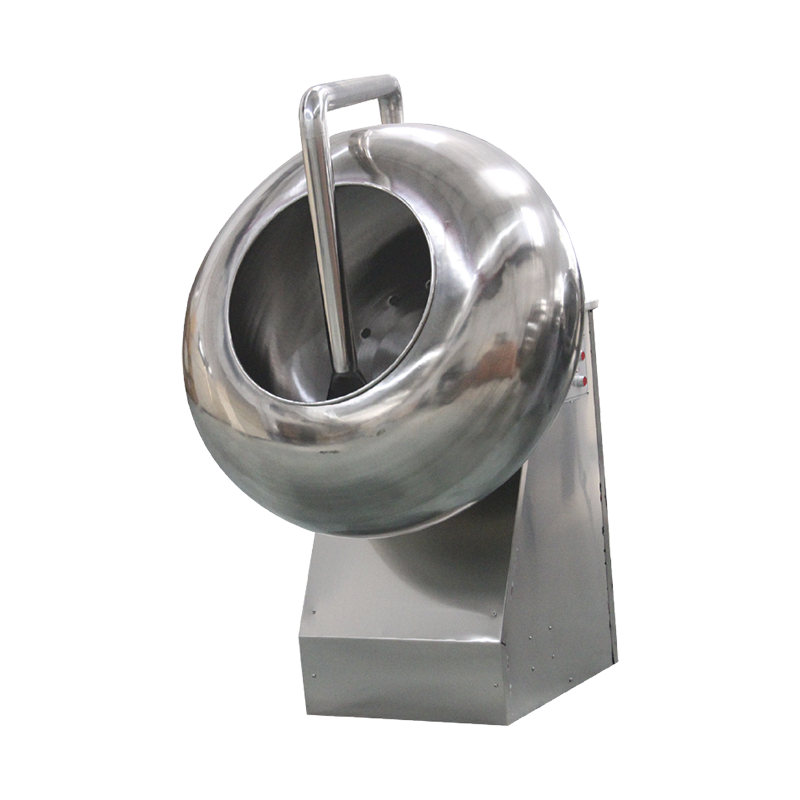
Nakon kuglastog mljevenja, čokoladna masa još uvijek sadrži hlapljive kiseline (npr. octenu kiselinu iz fermentacije kakaovca) i ima neravnomjernu raspodjelu vlage. The Stroj za čokoladne konše serije QYJ obavlja dvostruku ulogu continuous conching – rezanje mase kako bi se sve krute čestice prekrile masnoćom – i isparavanje neželjenih hlapljivih tvari.
5.1 Principi rada stroja za konširanje
Moderni strojevi za konširanje koriste uzdužnu osovinu s lopaticama ili rotorima koji miješaju čokoladnu masu na kontroliranim temperaturama (60-80°C za tamnu čokoladu, 45-55°C za mliječnu čokoladu). Serija QYJ provodi ciklus u tri faze: suho konširanje (početna 2-4 sata) za uklanjanje vlage i kiselina, pastoznu fazu (dodavanje masti) za smanjenje viskoznosti i tekuće konširanje (konačno rezanje) za postizanje ciljne reologije.
Industrijski podaci iz konše od 2000 kg pokazali su da je produljenje faze suhog konširanja s 2 na 4 sata smanjilo konačni sadržaj vlage s 1,2 posto na 0,8 posto. Ovo smanjenje vlage poboljšalo je protočnost čokolade za 18 posto (mjereno Cassonovom vrijednošću prinosa padom s 12 Pa na 9,8 Pa). Međutim, dulja vremena konširanja povećavaju troškove energije – kompromis koji se mora procijeniti u odnosu na specifikacije proizvoda.
Kritični parametri končiranja za zadržavanje veličine čestica
Dok konširanje i dalje lagano smanjuje veličinu čestica (obično poboljšanje od 2-5 mikrona u D90), njegov primarni utjecaj je na senzorska svojstva. Pretjerano konširanje (iznad 12 sati) može dovesti do razgradnje masti i ravnog profila okusa. Optimalna krajnja točka identificira se kada čokoladna masa postigne a viskoznost 8-15 Pa·s na 40°C i brzini smicanja od 5 s⁻¹.
Integracija stroja za konširanje s izlazom mlina s kuglicama je kritična. Ako kuglični mlin proizvodi D90 iznad 35 mikrona, stroj za konširanje ga ne može učinkovito smanjiti ispod 30 mikrona – konširanje omogućuje samo blago trošenje. Stoga kuglični mlin mora isporučiti masu koja je 5-10 mikrona sitnija od konačne mete.
6. Integracija sustava: od unosa do gotove mase
Optimiziranje pojedinačnih strojeva donosi ograničene koristi ako linija nije uravnotežena. Dobro osmišljen sustav za dovod i rafiniranje mase kakaovca slijedi sinkroni tok: mljevenje šećera → spremnik za topljenje masti → posuda za miješanje → kuglični mlin → stroj za končiranje. Veličina međuspremnika i kapacitet crpke svakog stupnja moraju se prilagoditi maksimalnom protoku stroja koji slijedi.
6.1 Kontinuirane naspram skupnih konfiguracija
Kontinuirane linije za rafiniranje (koristeći kuglični mlin QMJ s dinamičkom recirkulacijskom petljom) mogu postići učinak od 800-1200 kg/h uz stabilnost veličine čestica. Šaržni sustavi, iako jednostavniji za upravljanje, pate od dužeg vremena mirovanja tijekom punjenja i pražnjenja. Tablica u nastavku uspoređuje tipične metrike izvedbe:
| Parametar | Kontinuirana linija (Konča kuglastog mlina) | Serijska linija (samostalni kuglični mlin) |
|---|---|---|
| Throughput (kg/h) | 800-1500 | 400-800 |
| D90 dosljednost (std dev) | ±1.5 µm | ±3.2 µm |
| Specifična energija (kWh/tona) | 85-110 (prikaz, ostalo). | 130-160 (prikaz, stručni). |
| Changeover time (hours) | 0.5 (between recipes) | 2-3 |
Za proizvođače koji proizvode više recepata (npr. tamnu, mliječnu, bijelu čokoladu) u istom danu, kontinuirana linija s mogućnostima brzog ispiranja smanjuje rizik od kontaminacije proizvoda. CIP-prijatan dizajn QYJ conche stroja omogućuje ispiranje biljnim uljem za manje od 30 minuta.
7. Kontrola procesa i optimizacija na temelju podataka
Praćenje veličine čestica, masene temperature i opterećenja motora u stvarnom vremenu omogućuje prediktivne prilagodbe. Senzori laserske difrakcije instalirani nakon kugličnog mlina i prije konše daju trenutnu povratnu informaciju. Kada D90 prijeđe zadanu vrijednost (npr. 28 µm), sustav može povećati brzinu recirkulacijske pumpe ili automatski smanjiti brzinu dodavanja.
7.1 Ključni pokazatelji učinka za masovno rafiniranje
- Omjer učinkovitosti rafiniranja: (Povećanje ukupne površine po kWh) – vrijednosti iznad 2,5 m²/kWh pokazuju dobre performanse.
- Stopa porasta temperature: Ne smije prelaziti 0,5°C po minuti u kugličnom mlinu; brži porasti ukazuju na neadekvatno hlađenje ili pretjerano punjenje kuglice.
- Specifična propusnost: kg konačne mase po litri volumena komore za mljevenje po satu – ciljevi iznad 2,2 za tamnu čokoladu.
Jedno je postrojenje smanjilo vrijeme mljevenja kuglica za 17 posto nakon ugradnje senzora vibracija na kućište mlina. Senzor je detektirao postupno povećanje amplitude vibracija zbog istrošenih iglica miješalice, što je omogućilo planirano održavanje prije katastrofalnog kvara. Nakon održavanja, distribucija veličine čestica značajno se suzila (varijacija D90 pala je s ±4 µm na ±1,8 µm).
8. Održavanje i rješavanje uobičajenih problema s rafiniranjem
Čak i dobro optimizirani sustavi nailaze na odstupanja. Ispod je strukturirani vodič za rješavanje problema za tipične probleme u pročišćavanje čokoladne mase .
8.1 Česti problemi i korektivne radnje
- Osjećaj pijeska u ustima / visoki D90: Provjerite istrošenost medija mlina s kuglicama – kuglice gube 1-2 mm u promjeru na 500 radnih sati. Zamijenite kada je 80 posto loptica premalo.
- Prekomjerna potrošnja energije: Provjerite postiže li aparat za raspršivanje šećera D90 < 80 µm. Grubi šećer preopterećuje kuglični mlin.
- Šiljci viskoznosti: Izmjerite sadržaj masti – za pad od 2 posto masti potrebno je dodati 0,5-1 posto lecitina.
- Cvjetanje masti nakon skladištenja: Nepotpuno temperiranje, ali također može proizaći iz varijacije veličine čestica. Osigurajte konačni D90 < 30 µm.
Planovi preventivnog održavanja trebali bi uključivati tjedni pregled ruku miješalica mlina s kuglicama i mjesečnu kalibraciju temperaturnih senzora na RYJ spremniku za taljenje. Studija slučaja iz postrojenja od 5 tona/dan pokazala je da je prelazak s reaktivnog na prediktivno održavanje smanjio neplanirane zastoje za 62 posto tijekom šest mjeseci.
9. Budući smjerovi u tehnologiji dodavanja i mljevenja kakaovca
Industrija se kreće prema potpuno automatiziranim linijama za rafiniranje s predviđanjem veličine čestica temeljenom na umjetnoj inteligenciji. Ultrazvučni linijski senzori i algoritmi strojnog učenja mogu predvidjeti optimalne parametre kugličnog mlina za različito podrijetlo zrna kakaovca. Osim toga, pojavljuju se hibridni sustavi koji kombiniraju mlazno mljevenje i mljevenje s kuglicama za ultra-finu (<15 µm) čokoladu koja se koristi u aplikacijama za glaziranje.
Za male i srednje proizvođače, modularni sustavi koji integriraju Stroj za čokoladne konše serije QYJ s kugličnim mlinom QMJ u jednoj jedinici smanjite površinu poda za 40 posto u usporedbi s tradicionalnim izgledima. Ovi modularni dizajni također pojednostavljuju čišćenje i promjenu.
10. Često postavljana pitanja
P1: Koja je idealna veličina čestica za vrhunsku čokoladu nakon mljevenja?
Premium tamna čokolada obično zahtijeva D90 (90 posto čestica) ispod 25 mikrona, s D50 oko 15-18 mikrona. Mliječna čokolada može biti malo grublja (D90 < 30 mikrona) jer mlijeko u prahu prikriva zrnatost. Veličine čestica iznad 35 mikrona vidljive su kao pijesak na jeziku.
P2: Koliko često treba mijenjati medij za mljevenje u mlinu za čokoladne kuglice?
Kromirane čelične kuglice obično gube 1-2 mm u promjeru na 800-1000 radnih sati. Pregledajte kuglice svakih 500 sati; zamijenite kada je više od 30 posto ispod 8 mm (počevši od 12 mm). Medij različite veličine (npr. 60 posto 12 mm, 40 posto 8 mm) često daje najbolju učinkovitost mljevenja.
P3: Može li jedan spremnik za topljenje masti služiti i kakao maslacu i mliječnoj masti?
Da, ali potrebno je temeljito čišćenje između različitih masnoća kako bi se izbjegla unakrsna kontaminacija okusa. Glatka unutrašnjost i ventil s ravnim dnom RYJ spremnika za topljenje masti omogućuju brze cikluse CIP (čišćenje na mjestu). Za kontinuiranu proizvodnju više recepata, razmislite o dva namjenska spremnika za topljenje.
P4: Kolika je tipična potrošnja energije za rafiniranje 1 tone čokoladne mase?
U optimiziranoj liniji s raspršivačem šećera velike brzine, mlinom s kuglicama i školjkom, ukupna specifična energija kreće se od 90 do 130 kWh po toni. Otprilike 60 posto troši kuglični mlin, 25 posto konširanje, a 15 posto pomoćna oprema (pumpe, ventilatori, hlađenje).
P5: Kako vlaga u šećeru utječe na proces rafiniranja?
Šećer s vlagom iznad 0,8 posto uzrokuje aglomeraciju u raspršivaču i kugličnom mlinu. Ljepljive čestice blokiraju sita i smanjuju učinkovitost mljevenja. Sušenje šećera ili upotreba odvlaživača zraka na ulazu zraka raspršivača može ublažiti ovaj problem.
P6: Je li kontinuirano konširanje bolje od šaržnog končiranja za razvoj okusa?
Kontinuirano konširanje (npr. u seriji QYJ) nudi bolju ponovljivost i nižu energiju po kilogramu. Međutim, šaržno pečenje omogućuje veću fleksibilnost za male serije i specijalne recepte. Oba mogu postići izvrstan okus ako su parametri ispravno postavljeni.
P7: Koliki je maksimalni protok mlina za čokoladne kuglice serije QMJ (novi)?
Novi QMJ model s komorom od 600 litara može preraditi do 1500 kg/h u kontinuiranom načinu recirkulacije za mliječnu čokoladu. Za tamnu čokoladu visoke viskoznosti, protok je obično 800-1000 kg/h. Stvarni učinak ovisi o ciljnoj finoći i sadržaju masti u receptu.