

Kako industrijska oprema za glaziranje čokolade poboljšava konzistenciju premaza?
Uloga opreme za glaziranje u modernim konditorskim linijama
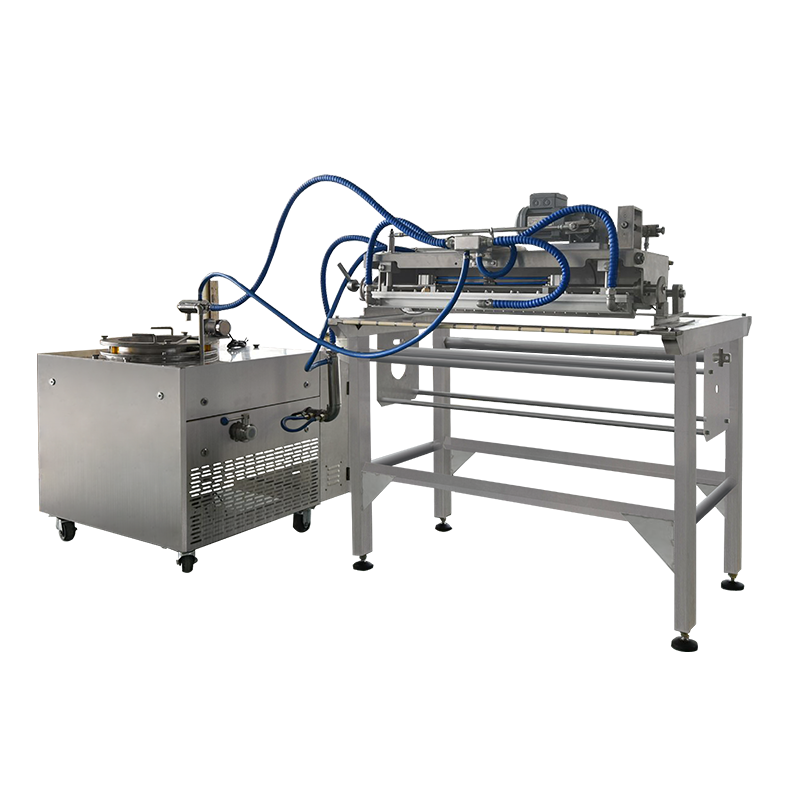
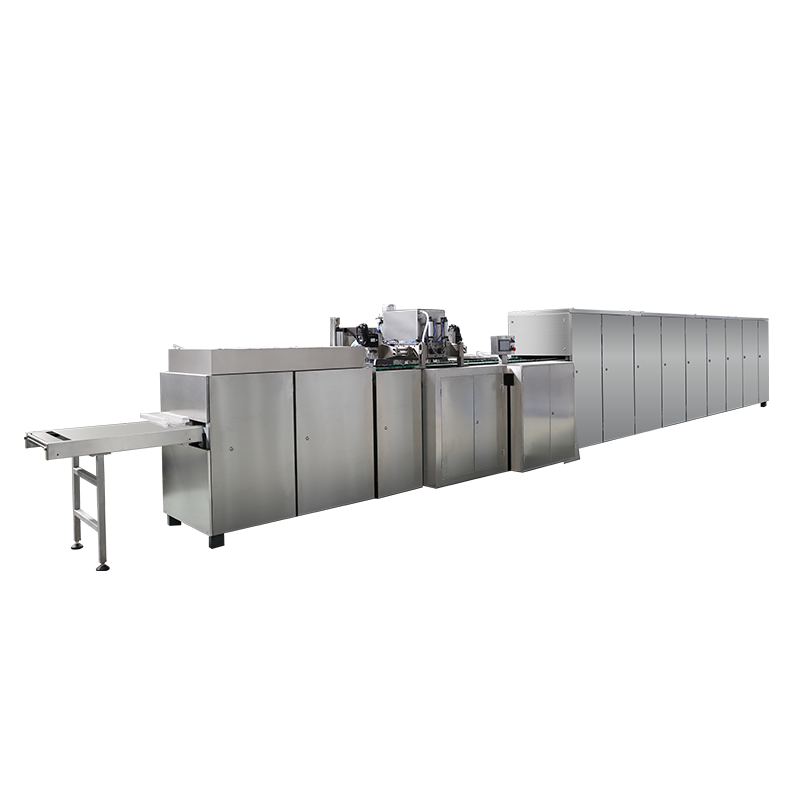
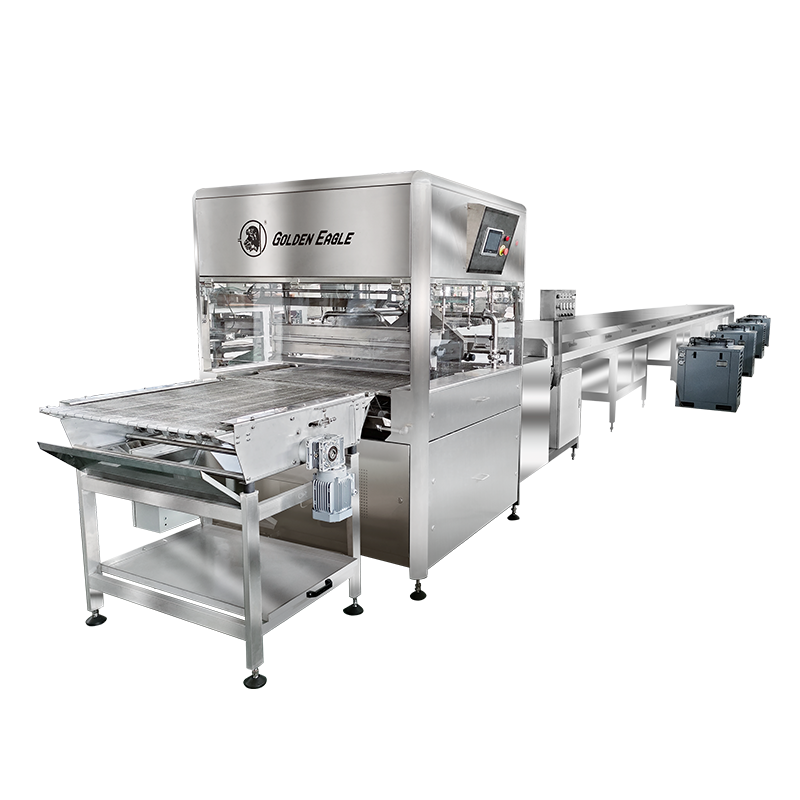
Konzistentna čokoladna prekrivenost jedan je od najtežih problema u proizvodnji slastica. Biskvit, oblatna, grozd orašastih plodova ili sredina slatkiša koja ručno prolazi kroz kupku pokupit će neravne slojeve, zračne džepove i tragove kapanja koji se odmah vide na polici maloprodaje. Upravo je to problem koji a linija za glaziranje čokolade je projektiran za rješavanje. Umjesto pojedinačnog umakanja proizvoda, stroj za glačanje nosi predmete na pokretnoj mrežastoj traci kroz zavjesu od temperirane čokolade, nanosi kontrolirani donji sloj, a zatim uklanja višak premaza kalibriranim zračnim noževima prije nego što proizvod uđe u tunel za hlađenje.
Razmak proizvoda na traci za uvlačenje, brzina protoka zavjese i pritisak zračnog noža međusobno djeluju, zbog čega postrojenje koje jednostavno kupi najveći dostupni stroj bez usklađivanja ovih postavki sa svojim stvarnim proizvodom često završi s lošijom konzistencijom od manje, ispravno specificirane linije.
Za upravitelje pogona koji procjenjuju nove kapacitete premazivanja, odluka se rijetko odlučuje o tome treba li automatizirati, već o tome koja konfiguracija opreme za glaziranje odgovara miksu proizvoda, ciljnoj propusnosti i rasporedu poda koji već postoji. Ovaj članak raščlanjuje kako oprema za glaziranje funkcionira mehanički, kako podaci o izvedbi obično izgledaju u različitim razmjerima rada i kako usporediti automatizirano premazivanje s ručnim ili poluautomatiziranim metodama koristeći mjerljive kriterije, a ne marketinške tvrdnje. Također pokriva uzorke kvarova koji se najčešće pojavljuju kada je linija pogrešno konfigurirana, zajedno s navikama održavanja koje održavaju rad sustava unutar tolerancije tijekom godina kontinuiranog rada, a ne mjesecima.
Proizvođači slastica, pekara i grickalica pristupaju ovoj opremi s različitih polazišta. Pekara koja dodaje korak oblaganja postojećoj liniji za oblatne ili kolačiće obično naknadno oprema uređaj za glačanje u fiksnu duljinu poda, dok proizvođač slastica koji gradi novi pogon ima više slobode dimenzioniranja rashladnog tunela i spremnika u skladu s dugoročnim ciljevima volumena. Obje skupine imaju koristi od rada na istom skupu mehaničkih osnova prije usporedbe određenih modela.
Kako industrijski stroj za glačanje čokolade obrađuje proizvod
Na funkcionalnoj razini, oprema za glaziranje obavlja četiri različite operacije u nizu, a svaka faza ima vlastite zahtjeve tolerancije. Razumijevanje ovog slijeda je važno jer će se usko grlo ili neusklađenost u bilo kojoj pojedinoj fazi pokazati kao nedostatak tri koraka kasnije, često otežavajući otkrivanje osnovnog uzroka na gotovom proizvodu.
Faza uvlačenja postavlja proizvod na žičanu mrežastu traku na fiksnom razmaku, što je kritično jer neravnomjerni razmak kasnije uzrokuje premošćivanje čokolade između predmeta ili ostavlja praznine u pokrivenosti. Prethodni sloj, ako je ugrađen, nanosi tanak temeljni sloj kako se proizvod ne bi zalijepio za mrežicu i tako završni sloj ima čistu, zapečaćenu donju stranu umjesto uzorka s teksturom mrežice. Glavna glava za oblačenje zatim spušta neprekinuti zastor od temperirane čokolade preko pokretnog proizvoda, potpuno uranjajući vrh i strane. Zračni noževi postavljeni neposredno iza zastora uklanjaju višak čokolade usmjeravanjem kalibriranog tlaka zraka po širini trake, što je ono što određuje težinu i ravnomjernost konačnog premaza mnogo više od same zavjese. Na kraju, obloženi proizvod putuje kroz tunel za hlađenje s više zona gdje se temperatura postupno snižava kako bi se osigurao sjaj i pucanje bez izazivanja cvjetanja.
Osnovne komponente koje određuju kvalitetu premaza
Svaki Linija za glaziranje čokolade serije SJP i usporedivi industrijski sustavi dijele zajednički skup podsustava, ali kvaliteta izrade i preciznost kontrole svakog podsustava ono je što odvaja liniju koja ima uske tolerancije od one koja se pomiče unutar jedne smjene.
| komponenta | Primarna funkcija | Utjecaj tipične tolerancije |
|---|---|---|
| Jedinica za kaljenje | Održava kristalnu strukturu čokoladne mase | Plus ili minus 0,5 stupnjeva stabilnosti |
| Glava zavjese | Omogućuje ravnomjeran protok premaza po širini trake | Razlika u težini križnog remena ispod 3 posto |
| Sklop zračnog noža | Odrezuje višak premaza na željenu debljinu | Težina premaza podesiva u malim koracima |
| Pogon mrežastim remenom | Transportira proizvod konstantnom, sinkroniziranom brzinom | Varijacija brzine ispod 1 posto |
| Hlađenje tunnel | Učvršćuje premaz bez izazivanja cvjetanja masnoće | Višezonska kontrola gradijenta |
| Donja recirkulacijska pumpa | Vraća višak čokolade u spremnik | Sprječava nakupljanje i pomicanje viskoznosti |
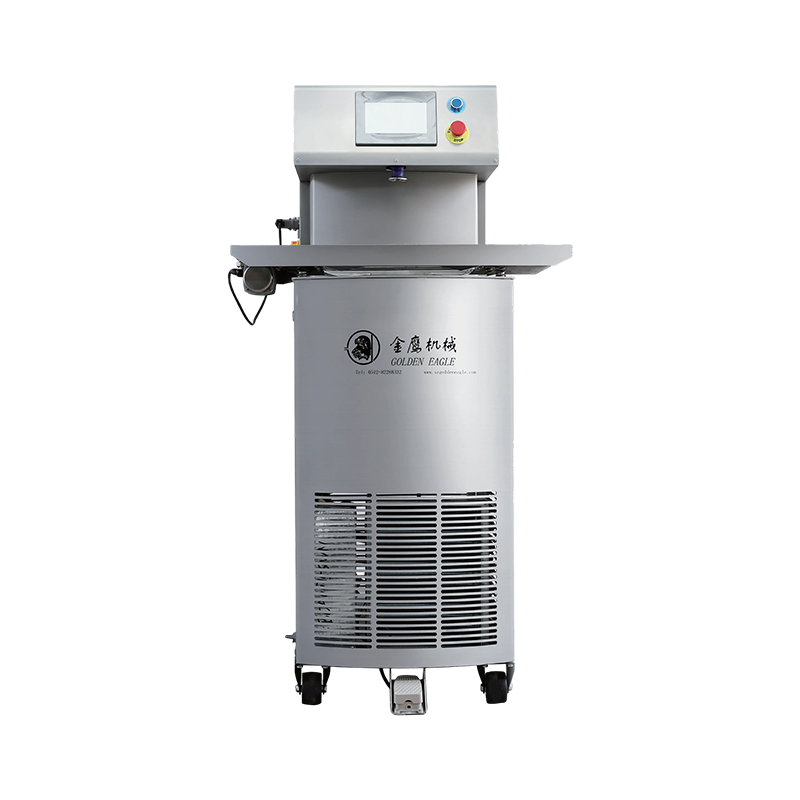
Jedinica za kaljenje zaslužuje posebnu pozornost jer je ona jedina komponenta koja je najodgovornija za izgled gotovog proizvoda. Nedovoljno temperirana čokolada postaje mutna, prugasta površina i sklona je rascvjetavanju nekoliko dana nakon pakiranja, dok se previše temperirana čokolada može prebrzo stvrdnuti unutar samog glačala, začepljujući glavu zavjese. Sustavi sa zatvorenom temperaturnom povratnom spregom preko spremnika za taljenje, temperiranje i držanje održavaju uži radni pojas od sustava koji se oslanjaju na ručne provjere termostata.
Referentne vrijednosti propusnosti preko linijskih konfiguracija
Kapacitet linije obično je određen širinom trake i brzinom trake, ali broj koji je operativno bitan je učinak premaza po satu, budući da to određuje hoće li stroj za glačanje držati korak s prethodnim odlagačem ili linijom za pečenje. Grafikon u nastavku odražava uobičajeno citirane raspone protoka kroz četiri tipične klase širine trake koje se koriste u aplikacijama za premazivanje slastica i pekara.
Ove se brojke mijenjaju ovisno o gustoći proizvoda, ciljnoj težini premaza i o tome radi li linija prije dna, pa ih treba tretirati kao planirane raspone, a ne zajamčene brojke za bilo koji određeni proizvod. Uređaj koji oblaže laganu pločicu nalazit će se prema gornjem kraju raspona, dok će gusta skupina orašastih plodova s većom težinom ciljnog premaza raditi sporije na istoj opremi.
Preciznost kontrole temperature tijekom proizvodnog ciklusa
Jedan od zanemarenih pokazatelja učinka je koliko čvrsto linija održava temperaturu čokolade dok neprekidno radi tijekom osmosatne smjene. Velike temperaturne promjene tijekom dugih serija čest su izvor povremenih problema sa sjajem i cvjetanjem koje je teško dijagnosticirati jer se ne pojavljuju na svakoj seriji.
Sustavi zatvorene petlje koji kontinuirano uzorkuju temperaturu kupelji i prilagođavaju grijaće elemente u malim koracima drže mnogo uži opseg od linija koje se oslanjaju na periodične ručne provjere. Ovo je najvažnije kod duljih serija, budući da linija koja se pomakne čak za stupanj i pol tijekom nekoliko sati može promijeniti proizvod iz ispravno temperiranog u primjetno nedovoljno temperiran bez ikakve očite okidačke točke.
Operativna napomena: Dnevnici temperature izvučeni zasebno iz jedinice za temperiranje i kupke za glaziranje korisniji su za rješavanje problema od jednog kombiniranog očitanja, budući da dvije zone mogu neovisno pomicati kada je recirkulacijska pumpa premala za volumen spremnika.
Linija za glaziranje naspram ručnog premazivanja: strukturirana usporedba
Proizvođači koji prelaze s ručnog uranjanja ili malih serijskih spremnika na kontinuiranu liniju obično uzimaju u obzir pet praktičnih čimbenika, a ne jedan trošak. Radarska usporedba u nastavku ocjenjuje automatiziranu opremu za glaziranje naspram ručnog premazivanja na relativnoj razini, na temelju uobičajenih operativnih rezultata.
Uzorak koji se dosljedno pokazuje jest da ručno premazivanje zadržava prednost samo zbog niskih početnih troškova i, za vrlo male serije ili visoko prilagođene artikle, fleksibilnost postavljanja. Na svakoj drugoj osi, uključujući dosljednost debljine premaza i volumena koji jedan operater može obraditi po satu, automatizirana oprema ima značajno više ocjene. To je razlog zašto se ručno uranjanje obično održava u zanatskim postavkama ili postavkama vrlo malog volumena, dok svako postrojenje koje proizvodi više od nekoliko stotina kilograma po smjeni obično smatra da cijena rada i stopa kvarova sami po sebi opravdavaju liniju. Jaz se dodatno povećava kada se uključe troškovi pakiranja i prerade, budući da nekonzistentno ručno premazivanje ima tendenciju generiranja veće stope predmeta koji se moraju preraditi ili sniziti prije nego što dospiju u maloprodajna pakiranja.
Usklađivanje specifikacija opreme s vašom linijom proizvoda
Odabir između konfiguracija enrobera svodi se na usklađivanje nekoliko specifikacija sa stvarnim proizvodom koji se premazuje, umjesto jednostavnog odabira najvećeg dostupnog stroja. Sljedeći čimbenici imaju najveći utjecaj na konačnu odluku.
- Širina remena u odnosu na otisak proizvoda i potreban razmak traka kako bi se izbjeglo čokoladno premošćivanje između predmeta
- Je li potreban preddonji dio, što ovisi o tome bi li se proizvod inače zalijepio za goli mrežasti remen
- Duljina rashladnog tunela u odnosu na brzinu trake, budući da tuneli premalih dimenzija ostavljaju proizvod samo djelomično postavljen na izlazu
- Kapacitet rezervoara i dimenzioniranje recirkulacijske pumpe u odnosu na dnevnu količinu proizvodnje
- Dostupna duljina poda, budući da linije za glaziranje s integriranim rashladnim tunelima mogu raditi znatno duže od same glave za glaziranje
Objekti koji rade s mješovitim vrstama proizvoda na istoj liniji također bi trebali odvagnuti koliko brzo se težina premaza i brzina trake mogu prilagoditi između ciklusa, budući da česte promjene na liniji izgrađenoj za jednu fiksnu postavku stvaraju zastoje koji narušavaju prednost u propusnosti zbog koje je oprema uopće kupljena.
Također je vrijedno planirati budući rast obujma, a ne dimenzionirati striktno prema trenutnoj proizvodnji. Dodavanje drugog enrobera kasnije, nakon što prostor na podu i komunalni priključci nikada nisu bili uzeti u obzir tijekom izvorne instalacije, obično je mnogo ometajuće i skuplje od specificiranja malo većeg rezervoara ili modularnog tunelskog dijela ispred. Pregledom komunalnih zahtjeva, uključujući kapacitet komprimiranog zraka za zračne noževe i rashladno opterećenje za rashladni tunel, uz mehaničku specifikaciju izbjegava se uobičajena praznina u kojoj je sam stroj za glačanje točne veličine, ali prateća infrastruktura postrojenja nije.
Prakse održavanja koje produljuju životni vijek
Oprema za glaziranje kontinuirano radi s prehrambenim proizvodom koji se skrutne u kontaktu s hladnim površinama, što znači da se rutine održavanja donekle razlikuju od strojeva za proizvodnju opće namjene. Tri su područja obično odgovorna za većinu neplaniranih zastoja.
| Područje održavanja | Preporučena učestalost | Način neuspjeha ako je preskočen |
|---|---|---|
| Čišćenje i zatezanje mrežastog remena | Dnevno do tjedno | Čokolada buildup causing belt tracking issues |
| Pregled mlaznice zračnim nožem | Tjedni | Nejednaka težina premaza po širini remena |
| Uklanjanje kamenca u spremniku za kaljenje | Mjesečno | Smanjeni prijenos topline i temperaturni pomak |
| Hlađenje tunnel coil check | Tromjesečno | Nedovoljno postavljeno vrijeme dovodi do mekog izlaza proizvoda |
Rasporedi čišćenja važniji su za čokoladu nego za mnoge druge medije za premazivanje jer će se zaostali proizvod ostavljen u spremniku preko noći ponovno kristalizirati s drugačijom strukturom masti nego svježe temperirana čokolada, a njegovo ponovno unošenje u kupku sljedećeg jutra bez odgovarajućeg ponovnog temperiranja čest je uzrok površinskog cvjetanja koji se može izbjeći u prvim serijama nove smjene.
Vođenje pisanog dnevnika pregleda mlaznica, provjera napetosti remena i datuma uklanjanja kamenca iz spremnika također olakšava uočavanje sporog pomaka u performansama prije nego što postane potpuni zastoj. Mnogi neplanirani događaji zastoja na opremi za oblaganje vuku se unatrag do intervala održavanja koji je jednom preskočen i nikada nije nadoknađen, a ne do iznenadnog kvara komponente, zbog čega jednostavni kontrolni popis koji se ponavlja daje veći povrat nego bilo koji pojedinačni komad dijagnostičke opreme.
Kategorije proizvoda koje najviše profitiraju od enrobinga
Nije svakom presvučenom proizvodu potrebna potpuna kontinuirana linija, ali širok raspon kategorija doseže prag volumena gdje oprema za glaziranje postaje praktičniji izbor u odnosu na ručno umakanje ili pomicanje. Sljedeće kategorije najčešći su kandidati za posvećenog enrobera.
- Oblatne, keksi i kolačići, kod kojih ravnomjerno brtvljenje dna sprječava da podloga ostane bez premaza ili da se zalijepi za goli mrežasti pojas
- Grozdovi orašastih plodova i granole, koji zahtijevaju veću težinu premaza i imaju koristi od precizne kontrole zračnog noža kako bi se izbjeglo skupljanje oko nepravilnih oblika
- Komadići suhog voća i mješavine tragova, gdje mala veličina komada čini ručno umakanje intenzivnim u odnosu na učinak
- Pločice sladoleda i smrznute novotarije, kojima je potrebno brzo stvrdnjavanje zavjese prije nego što proizvod omekša na pojasu
- Sredstva za slatkiše i praline, gdje stalna debljina ljuske utječe i na izgled i stabilnost na polici
Svaka od ovih kategorija postavlja različite zahtjeve na iste osnovne podsustave. Linija smrznutih novotarija, na primjer, daje prednost brzini zavjese i kratkom vremenu stvrdnjavanja u odnosu na kapacitet spremnika, dok linija grozdova orašastih plodova daje prednost rasponu zračnog noža jer su sami proizvodi nepravilni i gusti. Pregledavanje kategorije u koju postrojenje spada prije određivanja širine trake ili duljine tunela održava razgovor o dimenzioniranju opreme utemeljenim na stvarnom proizvodu, a ne na brojkama opće namjene.
Uobičajeni nedostaci premaza i njihovi uzroci
Većina problema s kvalitetom koji se javljaju unatrag do opreme za oblačenje spada u mali broj ponavljajućih obrazaca. Prepoznavanje podsustava koji je odgovoran za određeni kvar značajno skraćuje vrijeme rješavanja problema, budući da operateri inače prvo podešavaju krivu kontrolu.
| kvar | Vjerojatni uzrok | Podsustav za provjeru |
|---|---|---|
| Nejednaka debljina premaza po širini remena | Neusklađene ili djelomično blokirane mlaznice zračnog noža | Sklop zračnog noža |
| Površinska obrada bez sjaja ili s prugama | Čokolada out of temper before reaching the curtain | Jedinica za kaljenje |
| Gola ili izložena baza na gotovom proizvodu | Nedostaje ili je pogrešno podešen prolaz prije dna | Pre-bottomer |
| Proizvod se lijepi na izlasku | Nedovoljno vrijeme zadržavanja rashladnog tunela | Hlađenje tunnel length or belt speed |
| Čokolada pooling around product base | Prekomjerni protok zavjese u odnosu na tlak zračnog noža | Glava zavjese and air knife balance |
Budući da se ti nedostaci često pojavljuju povremeno, a ne na svakoj jedinici, praćenje koje promjene, vrste proizvoda ili uvjeta okoline korelira s problemom obično je produktivnije od reaktivnog prilagođavanja stroja nakon jedne označene serije. Vlažnost okoline i temperatura postrojenja posebno mogu promijeniti performanse rashladnog tunela čak i kada sve unutarnje postavke ostaju iste, zbog čega neki objekti bilježe uvjete u prostoriji uz provjere kvalitete proizvoda tijekom sezonskih prijelaza.
Često postavljana pitanja
P1: Koja je razlika između stroja za glačanje i stroja za uranjanje?
Stroj za umakanje obično uranja pojedinačne artikle u statičnu ili lagano protresanu čokoladnu kupku, dok je stroj za glačanje kontinuirani sustav u kojem se proizvod kreće ispod čokoladne zavjese na mrežastoj traci, nakon čega slijedi podrezivanje zračnim nožem i namjenski tunel za hlađenje. Enrobers su napravljeni za kontinuiranu proizvodnju velikih količina, dok oprema za uranjanje odgovara manjim ili većim količinama zanatskih serija.
P2: Kako se kontrolira debljina premaza na liniji za glaziranje?
Debljina premaza prvenstveno se postavlja pritiskom zračnog noža i kutom, a ne samim protokom zavjese. Zavjesa nanosi puni višak sloja, a zračni noževi otpuhuju višak kako bi se ostavila ciljana debljina, koja se obično može fino podesiti u malim koracima kako bi odgovarala zahtjevima težine proizvoda.
P3: Što uzrokuje cvjetanje čokolade na glaziranim proizvodima?
Cvjetanje je najčešće uzrokovano nepravilnim temperiranjem, temperaturnim promjenama tijekom hlađenja ili skladištenjem gotovog proizvoda u promjenjivim toplim i hladnim uvjetima nakon pakiranja. Čini se kao mutno sivi ili bijeli površinski film i, iako nije problem sigurnosti hrane, tretira se kao nedostatak kvalitete jer utječe na izgled i teksturu.
P4: Može li jedna linija za enrobiranje obraditi više vrsta proizvoda?
Većina linija može obraditi niz oblika i veličina proizvoda unutar granica širine trake i duljine rashladnog tunela, pod uvjetom da se težina premaza, brzina trake i postavke prije dna prilagođavaju između ciklusa. Postrojenja s vrlo raznolikim kombinacijama proizvoda trebaju potvrditi vrijeme prijelaza prije odabira određene konfiguracije.
P5: Koliko treba biti dugačak rashladni tunel?
Zahtjevi za duljinu tunela ovise o brzini remena i ciljnoj težini premaza, budući da deblji premazi i veće brzine remena povećavaju vrijeme potrebno da se čokolada potpuno stvrdne prije nego što proizvod stigne do izlaza. To se obično izračunava iz kombinacije potrebnog vremena zadržavanja i brzine trake za trčanje određene linije.