

Što čini stroj za temperiranje čokolade pravim pokretačem sjaja, ugriza i roka trajanja
Zašto kontrola kristalizacije određuje kvalitetu čokolade
Sjajna površina, čisti ugriz i rok trajanja koji se mjeri mjesecima, a ne tjednima, sve to dolazi do jedne skrivene varijable: kako se kristali kakao maslaca formiraju dok se čokolada hladi. Pravilno temperirana šarža zaključava molekule masti u stabilnu, čvrsto zbijenu strukturu. Netemperirana šarža se hladi u labavu, neujednačenu mješavinu tipova kristala koja u roku od nekoliko dana postaje bez sjaja, prugasta i mekana. To je razlog pouzdanosti stroj za temperiranje čokolade nalazi se u središtu gotovo svake ozbiljne slastičarske linije, od malih radionica od graha do šanka do industrijskih kuhinja srednje veličine.
Ručno kaljenje na mramornoj ploči još uvijek funkcionira za obrtnike koji proizvode nekoliko kilograma dnevno, ali uvelike ovisi o vještini operatera i temperaturi okoline, koja rijetko ostaje konstantna u tvornici. Automatizirana oprema za kaljenje uklanja tu varijabilnost održavajući faze taljenja, hlađenja i ponovnog zagrijavanja unutar uskih tolerancija, seriju za serijom. Rezultat je ponovljivi sjaj, dosljedno skupljanje za lako oslobađanje kalupa i tekstura koja preživljava pakiranje, otpremu i mjesece na maloprodajnoj polici bez rascvjetavanja.
Proizvođači koji povećavaju količine za hobiste obično otkrivaju da je nedosljedno temperiranje, a ne formulacija recepta, vodeći uzrok vraćanja zaliha. Stroj koji može održavati uski raspon radne temperature dok neprestano miješa masu izravno rješava to, zbog čega je potražnja za pouzdanim strojevima za temperiranje porasla usporedo sa širim porastom proizvodnje vrhunske čokolade i čokolade s jednim porijeklom.
Ekonomija kontrole kvalitete također daje prednost automatizaciji u odnosu na ručnu tehniku nakon što tvrtka pređe iz jednog izloga. Vješt čokoladijer koji radi ručno može proizvesti izvrsne rezultate u malim količinama, ali ta vještina ne ovisi linearno o broju zaposlenih. Obuka dodatnog osoblja za čitanje vizualnih znakova na mramornoj ploči traje mjesecima, dok stroj kojim upravlja upravljač reproducira istu krivulju bez obzira na to tko učitava seriju. Ovaj prijelaz s zanatske tehnike na kontrolu procesa jedan je od tiših pokretača šireg usvajanja automatiziranog temperiranja u slastičarskim operacijama srednje veličine, budući da pretvara korak ovisan o vještini u ponovljiv, dokumentiran koji se uklapa u standardne okvire sigurnosti hrane i osiguranja kvalitete.
Osim sjaja i pucanja, pravilna kristalizacija također utječe na ponašanje čokolade tijekom daljnje obrade. Pravilno temperirana masa čisto se oslobađa od kalupa zahvaljujući predvidljivom skupljanju prilikom hlađenja, smanjuje ljepljenje tijekom glaziranja i bolje zadržava oblik tijekom transporta u toplim klimatskim uvjetima. Svaki od ovih ishoda vuče tragove do iste temeljne kristalne strukture, zbog čega odabir opreme zaslužuje jednaku pozornost kao i razvoj recepture kada se proizvodna linija planira ili proširuje. Tretiranje temperiranja kao temeljnog koraka procesa, a ne naknadne misli na kraju recepta, obično se isplati u manjem broju odbijenih serija.
Znanost koja stoji iza kristalizacije kakao maslaca
Kakao maslac može se skrutiti u nekoliko različitih kristalnih oblika, ali samo jedan proizvodi čvrsti ugriz i sjajni završetak koji potrošači povezuju s kvalitetnom čokoladom. Ostali su obično mekani, bez sjaja ili nestabilni i postupno se pretvaraju u grubu kristalnu strukturu koja je odgovorna za blijedo, praškasto cvjetanje koje se vidi na starim ili loše čuvanim pločicama. Kaljenje je kontrolirani proces taljenja svih vrsta kristala, zatim hlađenja mase uz kontinuirano miješanje tako da samo stabilni oblikuju klice u cijeloj šarži.
Proces se odvija kroz tri široke faze: potpuno taljenje kako bi se izbrisala sva postojeća kristalna memorija, kontrolirano hlađenje do točke u kojoj se stabilni i nestabilni kristali počnu formirati zajedno i lagano ponovno zagrijavanje kako bi se otopio neželjeni nestabilni dio dok stabilna mreža ostaje netaknuta. Miješanje je jednako važno kao i temperatura, budući da ravnomjerno raspoređuje klice i sprječava lokalno prekomjerno hlađenje u blizini stijenki spremnika.
Tipični temperaturni profil tijekom ciklusa kaljenja
Male varijacije u ovoj krivulji značajno mijenjaju ishod. Prebrzo hlađenje proizvodi masu nestabilnih kristala bez vremena da se pretvore u stabilan oblik, dok presporo hlađenje gubi vrijeme proizvodnje i riskira zgušnjavanje šarže prije oblikovanja. To je razlog zašto se industrijska oprema oslanja na spremnike s omotačem s cirkulirajućom vodom ili uljem s kontroliranom temperaturom, a ne na hlađenje na otvorenom, dajući operaterima ponovljivu krivulju umjesto grube aproksimacije.
Sadržaj masnoće, razina vlage i veličina čestica iz ranijih faza rafiniranja također utječu na to koliko je šarža oproštajna tijekom faze temperiranja. Finija raspodjela čestica općenito daje glađu teksturu i malo lakše ubacivanje kristala, budući da je veća površina dostupna stabilnim kristalima za širenje kroz masu. Grublje mješavine ili mješavine s visokim udjelom masti mogu biti osjetljivije na brzinu hlađenja, što je jedan od razloga zašto iskusni operateri malo prilagođavaju programirane krivulje kada se prebacuju između formulacija umjesto da se oslanjaju na jednu generičku postavku za svaki recept.
Tehnika sjetve također zaslužuje posebnu pozornost. Neki operateri uvode malu količinu već temperirane čokolade ili specijalizirane klice kristala izravno u rashladnu masu kako bi ubrzali stvaranje stabilnih kristala, skraćujući cjelokupni ciklus. Automatizirani strojevi koji podržavaju ovaj pristup putem namjenskog priključka za sijanje mogu znatno skratiti vrijeme ciklusa u usporedbi s oslanjanjem samo na hlađenje i miješanje, što je najvažnije za linije koje rade s više serija po smjeni.
Osnovne komponente sustava za automatsko kaljenje
Suvremeni strojevi za kaljenje kombiniraju nekoliko podsustava koji rade u nizu umjesto jedne jedinice za hlađenje. Razumijevanje svakog dijela pomaže kupcima da procijene specifikacije izvan naslovnog broja kapaciteta.
- Obloženi spremnik za taljenje i držanje s neovisnim temperaturnim zonama
- Kontinuirano ili povremeno miješanje svrdlom i strugačem kako bi se spriječilo nakupljanje kristala na stijenkama
- Cirkulirajući sustav tekućine za hlađenje i grijanje za preciznu kontrolu krivulje
- Digitalni upravljač s programabilnim receptima za različite formulacije kakao maslaca
- Ispusna pumpa ili ventil dimenzioniran prema nizvodnoj liniji za oblikovanje ili glaziranje
Automatski tok procesa kaljenja
Kontroleri koji pohranjuju više recepata posebno su vrijedni za proizvođače koji se prebacuju između mliječnih, tamnih i bijelih formulacija, budući da se svaka mješavina masti kristalizira na malo drugačijoj krivulji. Strojevi koji nemaju memoriju recepata prisiljavaju operatere da ručno poništavaju parametre za svaku promjenu serije, što povećava mogućnost ljudske pogreške tijekom prijelaza u smjenu.
Položaj senzora još je jedan detalj koji vrijedi provjeriti prije kupnje. Sonde za temperaturu montirane samo na stijenku spremnika mogu zaostajati za stvarnom temperaturom središnje mase, posebno u većim spremnicima, što navodi kontrolera da povjeruje da je cilj postignut prije nego što to i jest u cijeloj seriji. Oprema s višestrukim senzorskim točkama ili sa sondom smještenom bliže geometrijskom središtu radnog volumena ima tendenciju davanja dosljednijih rezultata u različitim veličinama serija.
Pogonski sustavi za mehanizam miješanja također se razlikuju na načine koji utječu na dugoročnu pouzdanost. Pogoni s promjenjivom brzinom omogućuju operaterima da uspore miješanje tijekom osjetljive faze sijanja i ubrzaju ga tijekom početnog topljenja, smanjujući mehanički stres na zupčanicima i ležajevima u usporedbi s jednom fiksnom brzinom. Tijekom godina kontinuiranog rada, ova fleksibilnost nastoji produžiti servisne intervale i smanjiti neplanirane zastoje, što je važnije za ukupne troškove vlasništva nego cijena naljepnice samog stroja.
Usporedba kompaktnih i srednjih strojeva za kaljenje
Dvije uobičajene konfiguracije ilustriraju kako se oprema za temperiranje prilagođava proizvodnim potrebama: kompaktna kontinuirana jedinica za temperiranje izgrađena za stabilnu proizvodnju srednjeg volumena i manji stolni stroj dizajniran za radionice i razvoj proizvoda od graha do bara. Nijedna konfiguracija nije sama po sebi bolja od druge; pravi izbor ovisi o učestalosti šarže, raspoloživom prostoru i koliko često postrojenje treba mijenjati formulacije tijekom jednog radnog dana.
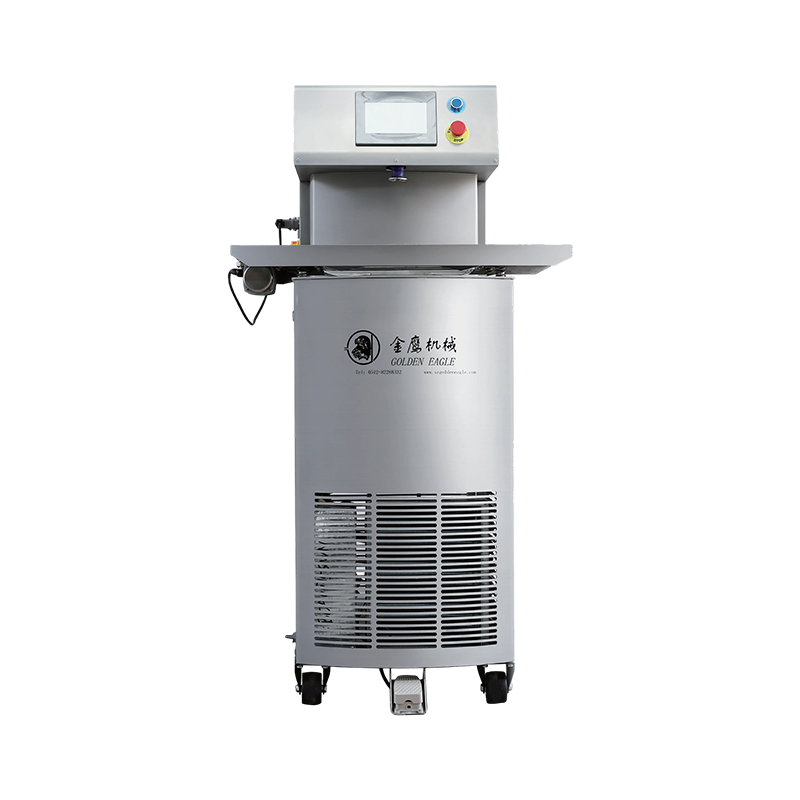
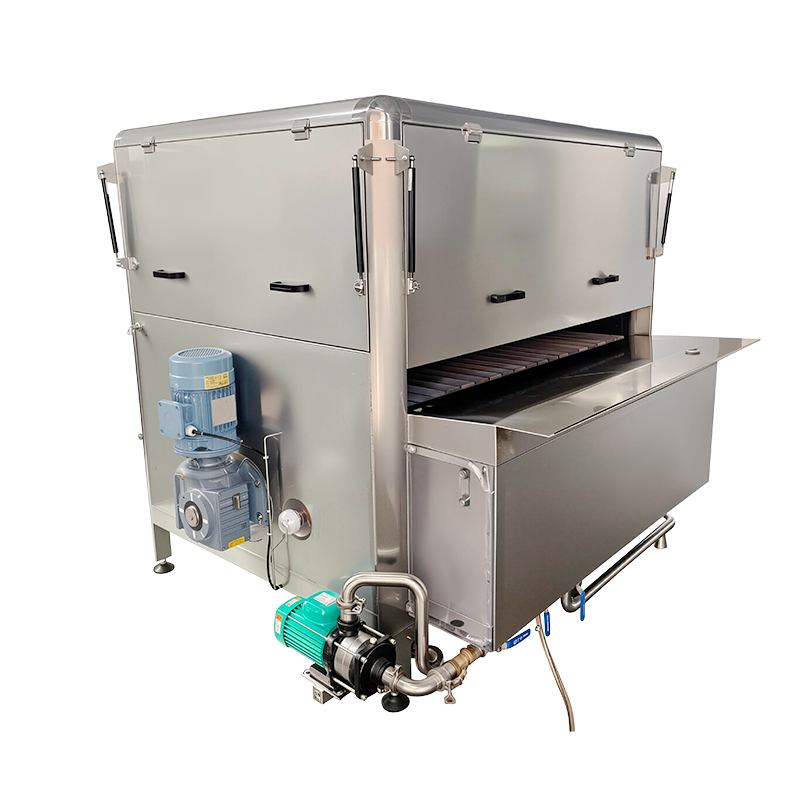
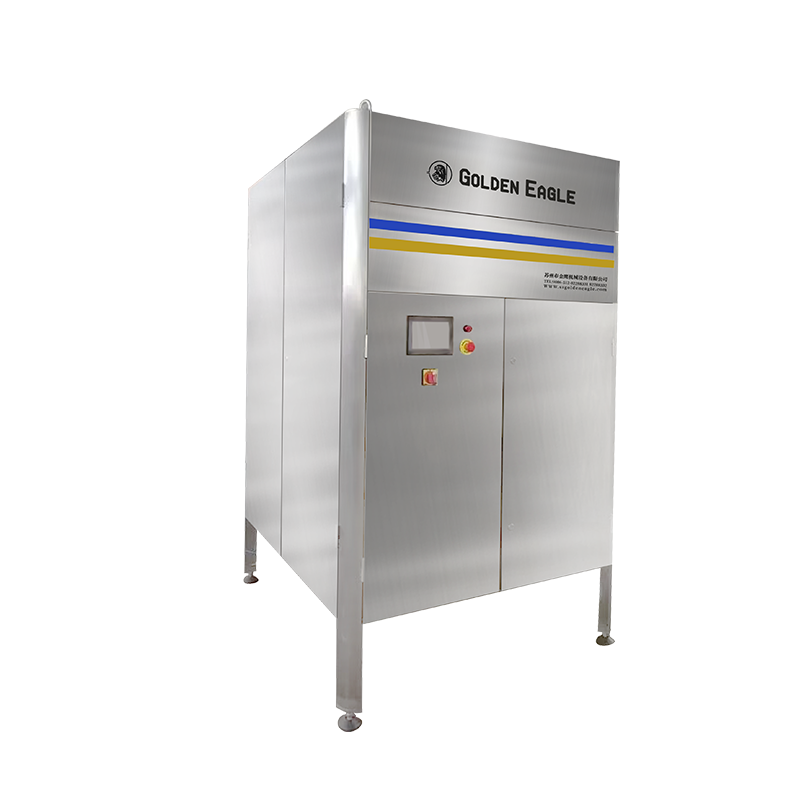
The QTJ25 60 Stroj za temperiranje čokolade izgrađen je oko spremnika s plaštom srednje veličine prilagođenog kontinuiranim radnjama gdje su protok i dosljednost važniji od fleksibilnosti između recepata. Njegova šira geometrija spremnika i namjenski rashladni krug pomažu u održavanju stabilne radne temperature tijekom dužih proizvodnih smjena.
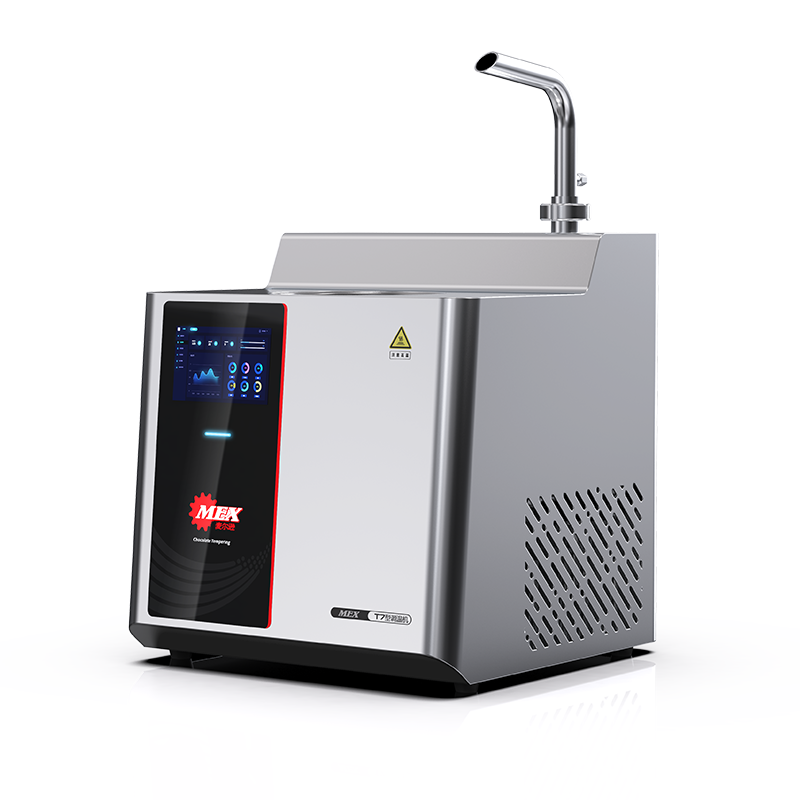
Nasuprot tome, T7 Stroj za temperiranje čokolade cilja na manje serije i česte promjene recepata, što ga čini praktičnim za testne kuhinje, proizvođače u buticima i operacije od graha do šanka koji cijene fleksibilnost u odnosu na sirovi izlaz.
| Atribut | Kompaktna kontinuirana jedinica | Jedinica u stilu klupe |
|---|---|---|
| Tipični skupni fokus | Kontinuirano srednje količine | Male fleksibilne serije |
| Promjena recepta | Rjeđe | Često |
| Otisak stopala | Veći | Kompaktan |
| Najbolje odgovara | Stabilne proizvodne linije | radshops and R&D |
Relativna usporedba između ključnih čimbenika
Kako uskladiti kapacitet stroja s razmjerom proizvodnje
Odabir prave opreme za kaljenje počinje s realnim dnevnim ciljevima proizvodnje, a ne s najvećim spremnikom koji proračun dopušta. Prevelika oprema koja radi ispod kapaciteta teško održava stabilnu temperaturnu krivulju, jer se tanki slojevi mase u velikom spremniku neravnomjerno hlade.
Uobičajene razine kapaciteta za opremu za kaljenje
Praktično pravilo je dimenzionirati opremu za prosječnu dnevnu potražnju plus umjereni međuspremnik za vrhunce sezone, a zatim planirati drugu jedinicu nakon što obujam dosljedno premaši otprilike sedamdeset posto nazivnog kapaciteta jednog stroja. Rad blizu maksimalnog kapaciteta tijekom duljeg razdoblja ubrzava trošenje motora za miješanje i pumpi za hlađenje, dok stalni rad ispod trideset posto kapaciteta troši energiju na grijanje i hlađenje uglavnom praznog spremnika.
Kupci također trebaju odvagnuti koliko se često recept mijenja. Linije koje danonoćno proizvode jednu formulaciju imaju koristi od većih kontinuiranih spremnika, dok operacije koje se izmjenjuju između mliječnih, tamnih, bijelih i posebnih mješavina često bolje prolaze s dvije manje jedinice od kojih svaka može držati namjenski recept bez unakrsne kontaminacije ili dugih ciklusa čišćenja između promjena.
Prostor i dostupnost komunalnih usluga praktična su ograničenja koja se često zanemaruju tijekom ranog planiranja. Veće kontinuirane jedinice zahtijevaju odgovarajući prostor za pristup za čišćenje, stabilno napajanje električnom energijom usklađeno s njihovim grijaćim elementima i u mnogim slučajevima priključak za hladnu vodu za krug hlađenja. Manji stolni stolni strojevi su popustljiviji po ovim točkama, što ih čini privlačnima za objekte koji prenamjenjuju postojeći kuhinjski prostor, a ne za izgradnju namjenske proizvodne prostorije od nule.
Također vrijedi planirati sezonske promjene potražnje uobičajene u slastičarskoj industriji, gdje se proizvodnja može višestruko povećati oko velikih praznika. Umjesto dimenzioniranja jednog stroja za vršnu potražnju tijekom cijele godine, mnogi proizvođači drže osnovnu jedinicu dimenzioniranu za prosječni mjesečni volumen i nadopunjuju je iznajmljenom ili sekundarnom opremom tijekom najprometnijih tjedana, izbjegavajući trošak prevelikog stroja koji se nedovoljno koristi veći dio godine.
Najbolje prakse održavanja, higijene i rada
Oprema za kaljenje radi u izravnom kontaktu s prehrambenim proizvodom, tako da su protokoli čišćenja važni koliko i mehaničko održavanje. Preostali kakao maslac ostavljen u oštricama strugača ili kutovima spremnika može zasijati neželjene kristalne oblike u sljedeću šaržu, potkopavajući čak i dobro kalibriranu krivulju temperature.
| Zadatak | Učestalost | Svrha |
|---|---|---|
| Pregled strugača i svrdla | Dnevno | Spriječite nakupljanje kristala na zidovima |
| Potpuno čišćenje spremnika | Promjena tjedno ili po receptu | Izbjegavajte unakrsnu kontaminaciju |
| Hlađenje circuit fluid check | Mjesečno | Održavajte točnu krivulju temperature |
| Kalibracija regulatora | Tromjesečno | Neka očitanja senzora budu točna |
Operateri bi također trebali bilježiti temperaturu i vlažnost okoline u radionici uz zapise o serijama. Kakao maslac osjetljiv je na vlagu iz okoline, a nagli porast vlažnosti u radionici može utjecati na sjaj i skupljanje čak i kada unutarnji parametri stroja ostaju konstantni. Uparivanje zapisa opreme s podacima o okolišu značajno ubrzava rješavanje problema s kvalitetom.
Planovi preventivnog održavanja trebali bi se proširiti izvan samog spremnika na ispusnu pumpu i sve nizvodne cijevi. Kakao maslac koji se hladi i stvrdnjava unutar uskih ispusnih vodova može djelomično blokirati protok, uzrokujući porast tlaka koji s vremenom opterećuje motor pumpe. Ispiranje vodova odmah nakon svakog proizvodnog ciklusa, umjesto ostavljanja zaostalog proizvoda da se hladi preko noći, jednostavna je navika koja značajno smanjuje broj servisnih poziva povezanih s crpkom.
Obuka osoblja zaslužuje jednaku težinu uz mehaničko održavanje. Čak i dobro održavan stroj daje loše rezultate ako operateri ne razumiju zašto je svaka faza ciklusa važna, budući da manji prečaci poput preskakanja pune faze taljenja između promjena recepta mogu prenijeti nestabilne kristalne klice naprijed u sljedeću seriju. Dokumentirani postupci pokretanja i isključivanja, povremeno pregledani s timom, pomažu novom osoblju da brže postigne punu kompetenciju i smanjuju varijacije između smjena. Uparivanje ovih postupaka s jednostavnim kontrolnim popisom postavljenim u blizini stroja, umjesto oslanjanja isključivo na memoriju, nastoji smanjiti nedosljedno rukovanje između različitih timova u smjenama.
Referentne vrijednosti propusnosti i učinkovitosti
Učinkovitost u temperiranju obično se mjeri koliko stabilnih učinaka stroj proizvodi po satu u odnosu na potrošnju energije, a ne samo veličinom sirovog spremnika. Dobro dizajnirani sustavi s omotačem s učinkovitom izmjenom topline brže se oporavljaju od ciklusa ponovnog zagrijavanja, skraćujući vrijeme između serija.
Relativna propusnost po klasi opreme (kg na sat)
Ove brojke su reprezentativni rasponi, a ne fiksne vrijednosti, budući da stvarni učinak ovisi o formulaciji, uvjetima okoline i tome koliko je čvrsto podešen stupanj ponovnog zagrijavanja. Proizvođači prateći stvarnu propusnost u odnosu na ove referentne vrijednosti tijekom nekoliko mjeseci mogu utvrditi jesu li slabe performanse uzrokovane ograničenjima opreme ili čimbenicima procesa kao što su sporo pražnjenje ili prekomjerno vrijeme mirovanja između serija.
Potrošnja energije još je jedan čimbenik koji vrijedi pratiti uz propusnost, osobito za kontinuirane linije koje rade u više smjena. Strojevi s dobro izoliranim spremnicima i učinkovitim izmjenjivačima topline zahtijevaju manje energije za održavanje radne temperature između serija, što smanjuje operativne troškove tijekom životnog vijeka opreme čak i kada je početna cijena usporediva s manje učinkovitom alternativom. Pregled potrošnje energije tijekom procjene, a ne samo na mjestu kupnje, daje točniju sliku dugoročne vrijednosti.
Zastoj između serija također utječe na efektivnu propusnost više nego što mnogi kupci očekuju. Stroj ocijenjen za dani učinak po satu postiže tu brojku samo ako su čišćenje, promjena recepta i koraci pražnjenja usmjereni. Postrojenja koja mapiraju svoj cijeli ciklus serije, uključujući minute neproizvodnje, često otkriju da skromne promjene procesa, kao što su raspoređeni rasporedi čišćenja, vraćaju više kapaciteta nego što bi to bilo moguće nadogradnjom na veći spremnik.
Često postavljana pitanja
P1: Koliko traje tipičan ciklus kaljenja?
Većina ciklusa traje između dvadeset i četrdeset pet minuta, ovisno o veličini šarže, početnoj temperaturi i brzini rashladnog kruga koja može smanjiti masu do raspona sijanja prije ponovnog zagrijavanja na radnu temperaturu.
P2: Može li jedan stroj raditi s mliječnom, tamnom i bijelom čokoladom?
Da, pod uvjetom da kontroler podržava više pohranjenih recepata, budući da svaka formulacija ima nešto drugačiji sadržaj masti i stoga različit optimalni raspon hlađenja i radne temperature.
P3: Što uzrokuje cvjetanje čak i nakon pravilnog kaljenja?
Cvjetanje nakon pravilnog temperiranja obično ukazuje na probleme sa skladištenjem kao što su fluktuacije temperature tijekom transporta ili izloženost vlazi, a ne grešku u izvornom procesu kristalizacije. Održavanje gotove zalihe unutar uskog, stabilnog temperaturnog raspona od trenutka kada napusti liniju za kaljenje do konačnog skladištenja uvelike pomaže u sprječavanju ovoga.
P4: Koliko često treba provjeravati rashladnu tekućinu?
Mjesečne provjere tipične su za većinu operacija, iako linije koje rade u gotovo neprekidnim smjenama imaju koristi od češćih pregleda budući da degradacija tekućine izravno utječe na to koliko točno stroj slijedi svoju programiranu krivulju temperature.
P5: Je li jedinica u stilu klupe prikladna za kasnije povećanje?
Jedinica u obliku stola dobro funkcionira za razvoj i male serije, ali proizvođači koji planiraju značajno povećanje količine obično prijeđu na veći kontinuirani sustav umjesto da paralelno rade nekoliko jedinica na stolu, budući da paralelni rad višestruko povećava opterećenje čišćenja i kalibracije.
Odabir između ovih putova u konačnici se svodi na to kako tvrtka očekuje da će se potražnja razvijati u sljedećih nekoliko godina. Postupna, stabilna krivulja rasta favorizira početak s fleksibilnom stolnom jedinicom i dodavanje kontinuirane linije kada to volumen opravda, dok tvrtke koje od samog početka sklapaju ugovor o veleprodaji često smatraju učinkovitijim izravno ulagati u kontinuiranu opremu dimenzioniranu za tu predanu potražnju.